Reformerbuizen in een DRI-installatie (Direct Reduced Iron) zijn geen gewone warmtewisselaarbuizen. Ze zitten in een gestookte reformer, waar aardgas, stoom en gerecycled topgas reageren bij een...
READ MORE
 Thuis / Nieuws / Industrie nieuws / Buizen kraken in pyrolyse-ovens: materialen, faalwijzen, kooptips
2026-08-28
Een veelgehoorde klacht over het schakelen van ethyleeneenheden is dezelfde: de oven stookt elke week harder, de uitlaattemperatuur van de spoel schommelt en de stralingspyrometer vertoont heldere vlekken op één spoelpoot. De gebruikelijke boosdoener is de kraakbuis, niet de brander. Begrijpen waarom kraakbuizen verslechteren, welke materialen het beste presteren en hoe kwaliteitsbuizen moeten worden gespecificeerd, is de snelste manier om de beschikbaarheid van ovens te beschermen.
Een kraakbuis is de reactiebuis in een stoomkraakoven. Koolwaterstofvoeding – ethaan, propaan, nafta of gasolie – wordt gemengd met verdunningsstoom en gaat door de buis terwijl externe branders deze verwarmen. Het procesgas bereikt een temperatuur van 750–950 °C gedurende een korte verblijftijd, gewoonlijk 0,1–0,5 seconde, en de hitte breekt grotere moleculen af tot ethyleen, propyleen en andere olefinen.
De buis moet meerdere taken tegelijk uitvoeren. Het bevat een heet gas onder hoge druk, brengt stralingswarmte over in de processtroom, is bestand tegen carburatie uit de koolstof- en cokeslaag en ondersteunt zijn eigen gewicht bij temperaturen boven 1000 °C op plaatselijke plekken. Bijgevolg zijn de meeste kraakbuizen centrifugaal gegoten hooggelegeerd staal. De meest voorkomende families zijn 25Cr-35Ni-Nb en gemodificeerde HP45-kwaliteiten, met toevoegingen van microlegeringen die zijn ontworpen om de kruipsterkte en de carburatieweerstand te verbeteren.
De levensduur van een kraakbuis wordt bepaald door de interactie tussen materiaal, ovenontwerp en procesomstandigheden. De geometrie van de spoel is net zo belangrijk als de chemie van de legering. Als u een bestaande bundel vervangt, wordt de kraakbuis stralingsspiraal is het onderdeel dat als eerste moet worden beoordeeld.
 China fabrikant van stralingsspoelen, fabriek voor krakende buizen Tuopu Industry is een Chinese fabrikant van stralingsspoelen die hoogwaardige kraakbuizen en collectoren rechtstreeks vanuit onze fabriek levert. Hoog... Bekijk Product →
Het stoppen van de buis komt zelden als een verrassende breuk. Het begint als een langzaam prestatieverlies. Cokes hoopt zich op op de binnenwand, de effectieve doorsnede krimpt, de drukval neemt toe en de temperatuur van het buismetaal stijgt. Elke extra graad metaaltemperatuur verkort de kruiplevensduur. Wanneer exploitanten een campagne verlengen om een sluiting te voorkomen, komt de buis dichter bij een mislukking.
De onderstaande tabel vat de vier mechanismen samen die de afbraak van kraakbuizen domineren.
| Mislukkingsmodus | Hoofdbestuurder | Typisch teken | Gevolg |
|---|---|---|---|
| Carburatie | Koolstofdiffusie in de buiswand | Metaal wordt magnetisch; muur bros | Scheuren en lekkages |
| Kruip | Aanhoudende buis-metaaltemperatuur boven ontwerp | Diametergroei en verzakking | Risico op breuk |
| Thermische vermoeidheid | Frequente opstart- en afsluitcycli | Oppervlaktescheuren nabij lassen en bochten | Verlies van insluiting |
| Oxidatie | Stoom, vlaminslag of verstoorde temperaturen | Afbrokkeling van de schilfers en dunner worden van de muren | Verminderde mechanische sterkte |
In de praktijk werken deze mechanismen samen. Gecarboneerd materiaal verliest ductiliteit, waardoor het gevoeliger wordt voor thermische vermoeidheid. Een klein gebied waar de vlam botst, verhoogt de plaatselijke metaaltemperatuur, wat zowel de kruip als de oxidatie versnelt. De trend is zichtbaar als u de wandtemperatuur en het drukverlies bijhoudt.
De temperatuur van het buismetaal stijgt naarmate cokes zich ophoopt en de warmteoverdracht verslechtert.
De kwaliteit wordt bepaald voordat de buis de oven in gaat. De gieterijpraktijk controleert de chemie, de korrelstructuur, de interne stevigheid en de consistentie van de wanddikte. Een goedkope spoel met een vergelijkbaar tekeningnummer kan er op papier identiek uitzien en toch eerder kapot gaan vanwege porositeit, verkeerde warmtebehandeling of een zwakke las.
Gebruik deze controlepunten als checklist:
Onderstaand ringdiagram toont een praktische weging van kwaliteitsfactoren bij de aanschaf van kraakbuizen.
Vraag de leverancier om hetzelfde niveau van bewijs dat hij aan een inspectieteam van een raffinaderij zou geven. Als de aankoop deel uitmaakt van een groter project, moet de buisspecificatie aansluiten bij het ovenontwerp. Daarom een compleet ethyleen kraakoven pakket is vaak gemakkelijker te controleren dan afzonderlijk buizen kopen.
 China Fabrikant van ethyleenkraakovens, aangepaste fabriek Tuopu Industry is een Chinese fabrikant en aangepaste fabriek voor ethyleenkraakovens. Wij leveren volledige EPC voor ethyleenkraakovens... Bekijk Product →
De buis en de oven kunnen niet afzonderlijk worden geoptimaliseerd. Een stralingsspiraal die is ontworpen voor hoge uitlaattemperaturen kan lokale hete plekken veroorzaken als de branderindeling de vlam dichtbij het buisoppervlak duwt. Omgekeerd kan een conservatief ovenontwerp met een lage warmtestroom de buismetallurgie beschermen en de productielengte verlengen.
De belangrijkste ontwerpparameters die moeten worden beoordeeld, zijn onder meer:
Wanneer engineering en productie door één team worden afgehandeld, kunnen technische beslissingen worden herleid tot het daadwerkelijke giet- en fabricagetraject. Tuopu Industry ontwerpt gestookte verwarmingstoestellen en vervaardigt ook centrifugaalgietbuizen, stralingsspoelen, convectiesecties en ovencomponenten. Dankzij het centrum voor zware uitrusting en het speciale roll-on/roll-off-dock kunnen voltooide ovenmodules worden verzonden zonder de transportbeperkingen die voor lange vertragingen zorgen.
Start de evaluatie voordat u de aanvraag schrijft. Hoe specifieker de vraag, hoe gemakkelijker het is om een betrouwbare buizenleverancier te scheiden van een wederverkoper. Een leverancier die de procesomstandigheden begrijpt, geeft u een materiaaladvies en niet alleen maar een offerte.
Het commerciële contract moet ook documentatie, inspectie en logistiek van grote componenten omvatten. Omdat Tuopu Industry zijn eigen productiebasis en dock beheert, kan het grote ovenmodules beheren zonder afhankelijk te zijn van meerdere onderaannemers. Als u een spoelontwerp of een materiaalgegevensblad wilt bekijken, gebruik dan dat van het bedrijf contactpagina om het technische team te bereiken.
De meeste kraakbuizen zijn centrifugaal gegoten austenitisch roestvrij staal met een hoog chroom- en nikkelgehalte. 25Cr-35Ni-Nb en gemodificeerde HP45-kwaliteiten zijn gebruikelijk omdat ze een sterke kruipweerstand en betere carburatieweerstand bieden dan materialen met een lagere legering.
Bij een goede werking van de oven gaan kraakbuizen vaak 50.000 tot 100.000 bedrijfsuren mee. De levensduur is afhankelijk van de temperatuur van het buismetaal, het type toevoer, de ontkooksingsfrequentie en de uitlijning van de brander. Het vervangen van buizen voordat kruipschade vergevorderd is, is doorgaans economischer dan repareren na een defect.
Bij kleine uitwendige schade is plaatselijke lasreparatie mogelijk. Door kruip aangetaste of zwaar gecarboneerde delen moeten worden verwijderd en vervangen in plaats van gerepareerd, omdat het omringende materiaal mogelijk al bros is en de belasting niet betrouwbaar kan dragen.
Kraakbuizen worden gebruikt in olefinefabrieken en kraken koolwaterstoftoevoer. Reformerbuizen werken in stoomreformers om waterstof, syngas of methanol te produceren. De legeringen zijn in principe vergelijkbaar, maar de procesgassen, verkooksingsmechanismen en gedetailleerde ontwerpberekeningen zijn verschillend. Dit artikel gaat over het doel van de stoomreformer legt de aangrenzende technologie uit.
Reformerbuizen in een DRI-installatie (Direct Reduced Iron) zijn geen gewone warmtewisselaarbuizen. Ze zitten in een gestookte reformer, waar aardgas, stoom en gerecycled topgas reageren bij een...
READ MOREEen stralingsspoel die het begeeft in maand 18 in plaats van in jaar vijf, doet meer dan alleen het onderbreken van de ethyleenproductie. Het dwingt tot een ongeplande uitschakeling, een kraanli...
READ MOREIn het convectiegedeelte van een gestookte verwarming wordt thermisch rendement gewonnen of verloren. Rookgas verlaat het stralingsgedeelte bij een temperatuur van 400–650 °C en draagt maa...
READ MORENa drie jaar op een uitgestelde cokesinstallatie was de rookgasuitlaattemperatuur van een gestookte verwarming gedaald van 180 °C naar 246 °C. De branders waren afgesteld en de stralingsbuizen z...
READ MORE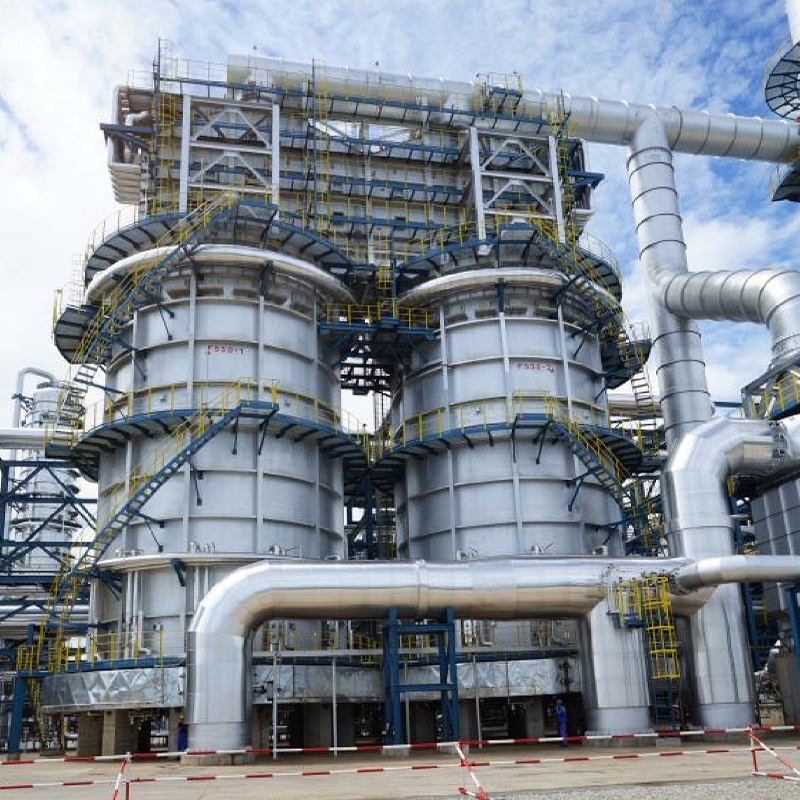
Onze Hydrocracking Fired Heater is ontworpen voor krachtige verwarming in hydrokraakeenheden, een cruciaal proces in de moderne aardolieraffinage. Het biedt nauwkeurige temperatuurregeling en unifo...
See Details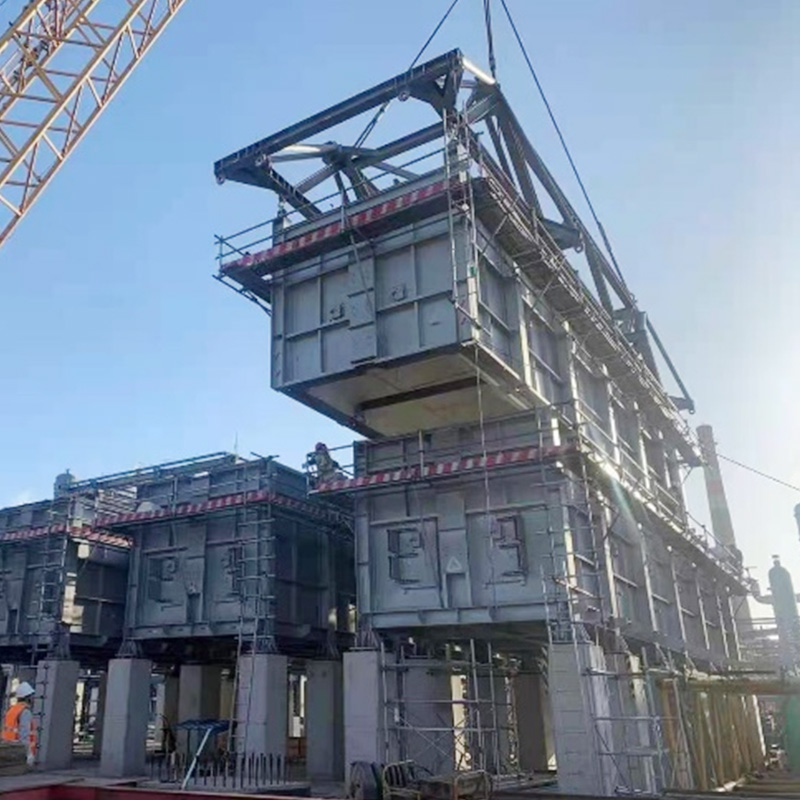
Met behulp van COMMOS en intelligente PID voor tweedimensionaal collaboratief ontwerp, waarbij een digitaal leveringsniveau wordt bereikt.
See Details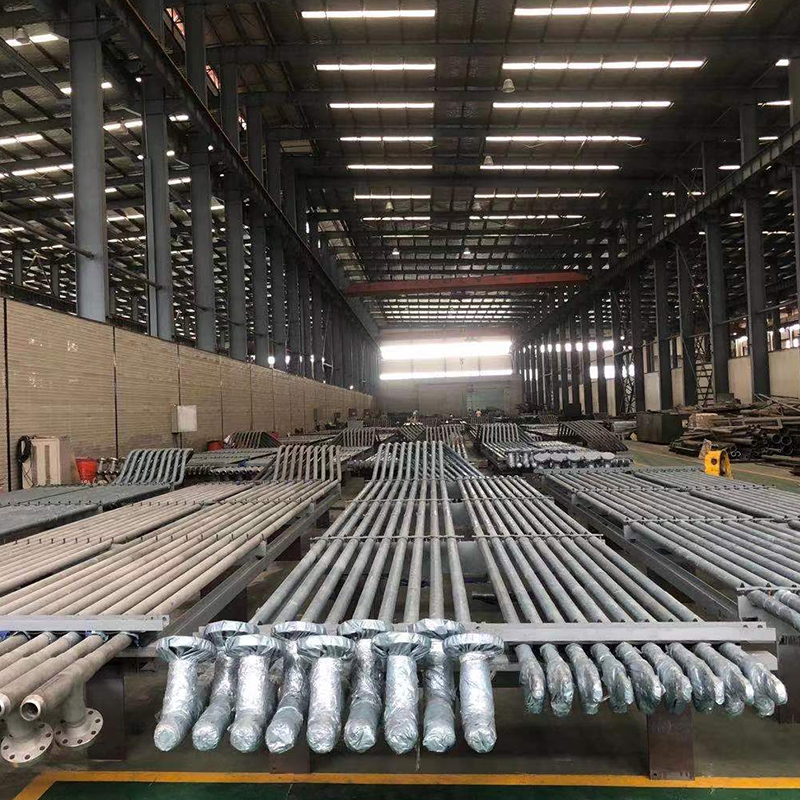
Cracking Tube Series is ontworpen voor kraakovens op hoge temperatuur in de petrochemische industrie en biedt uitzonderlijke thermische stabiliteit, corrosieweerstand en operationele betrouwbaarhei...
See Details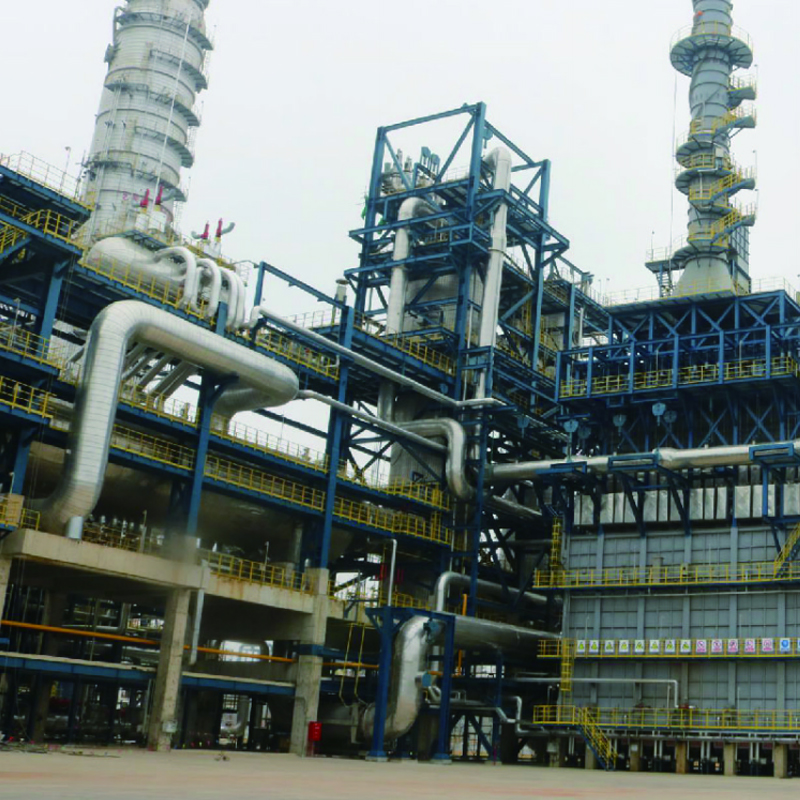
De styreengestookte verwarmer van Tuopu Industry is een zeer efficiënte industriële procesverwarmer, ontworpen voor de productie- en verwerkingseenheden van styreenmonomeer (SM). De oven levert sta...
See Details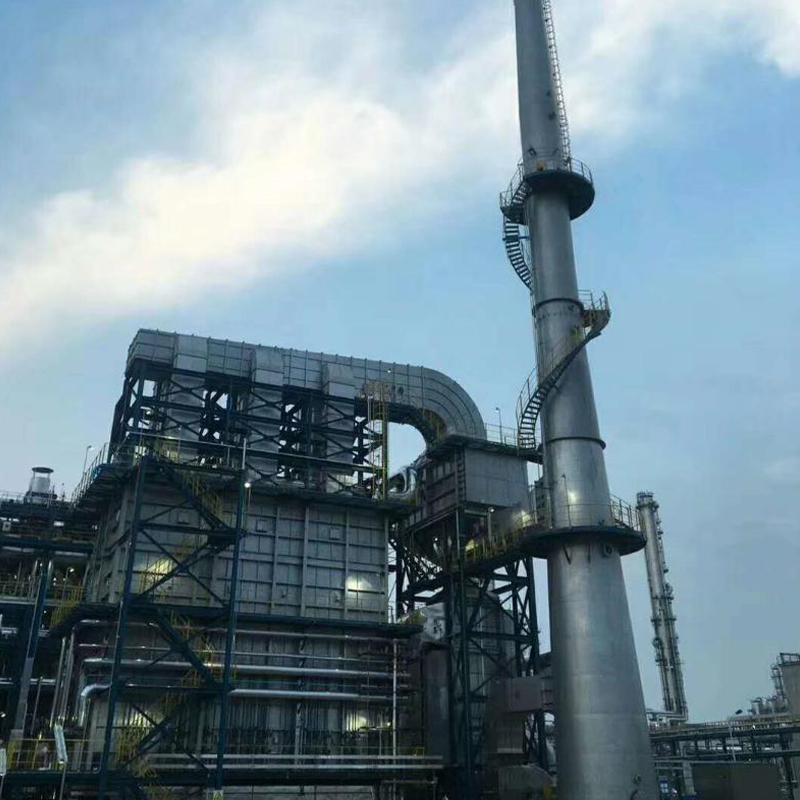
De Olefin Conversion Fired Heater wordt gebruikt in verschillende olefine-conversieprocessen en levert een betrouwbare en uniforme warmte-invoer die nodig is voor stabiele chemische reacties en pro...
See Details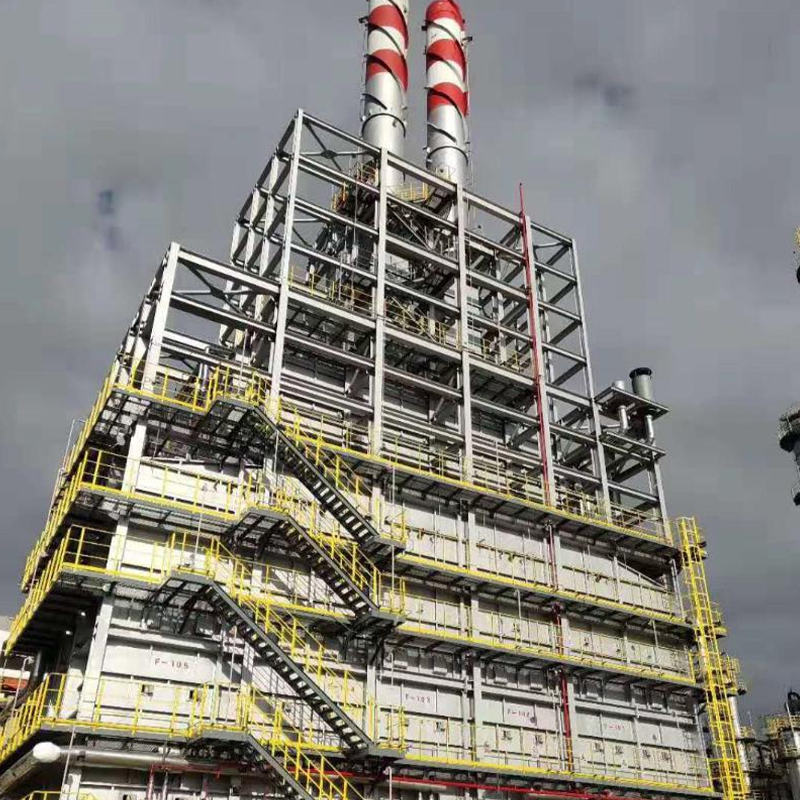
De oven speelt een cruciale rol bij het handhaven van hoge conversiepercentages, consistente productkwaliteit en betrouwbare werking op lange termijn in petrochemische en chemische verwerkingsfabri...
See DetailsTelefoon
+86 189 5262 7611
+86-(0)523 8498 2299
Adres
Nr. 20, Fuyang Road, Jingjiang City, provincie Jiangsu, China
Media