Reformerbuizen in een DRI-installatie (Direct Reduced Iron) zijn geen gewone warmtewisselaarbuizen. Ze zitten in een gestookte reformer, waar aardgas, stoom en gerecycled topgas reageren bij een...
READ MORE
2026-09-04
Uw reformer-ovenbuis is zojuist defect gegaan na slechts 38 maanden dienst. Op de vervangingsofferte staat acht weken, maar uw doorlooptijd sluit over zes weken. Een gescheurde buis is nooit zomaar een buis; het is productieverlies, processtoringen en een worsteling om reserveonderdelen te vinden.
Centrifugaalgietovenbuizen vormen de ruggengraat van reform- en kraakdiensten bij hoge temperaturen. Ze leveren een dichte, fijnkorrelige microstructuur op die bestand is tegen kruip en carburatie. Maar de legering, de wanddikte en het kwaliteitssysteem van de leverancier bepalen of uw gestookte verwarming betrouwbaar een volledige bedrijfscyclus doorloopt of de reden wordt dat uw installatie voortijdig uitvalt.
Centrifugaalgieten is de geprefereerde productieroute voor reformer- en kraakovenbuizen, omdat het een uniforme, vrijwel lege wand produceert die smeed- en statisch gietroutes economisch niet kunnen evenaren. De gesmolten legering wordt in een cilindrische mal gegoten die met hoge snelheid roteert. De middelpuntvliedende kracht houdt het metaal tegen de malwand en het stollen verloopt in een richting vanaf het buitenoppervlak naar de boring. Lichtere onzuiverheden en slak verzamelen zich in de binnenboring, die vervolgens machinaal wordt weggewerkt.
Het resultaat is een buiswand met een fijne, kolomvormige korrelstructuur, zonder krimpporositeit en zonder middenlijndefecten. Deze structuur vertaalt zich direct in een langere kruiplevensduur en een betere weerstand tegen carburatie. Voor de meeste reformer- en kraakdiensten zijn centrifugaal gegoten buizen de standaardspecificatie.
| Kenmerk | Centrifugaal gieten | Statisch gieten | Gesmeed naadloos |
|---|---|---|---|
| Stevigheid van de muur | Hoog, bijna leegtevrij | Matig porositeitsrisico | Hoog |
| Korrelstructuur | Fijn zuilvormig, directioneel | Grof, willekeurig | Vervormd, herkristalliseerd |
| Locatie van onzuiverheid | Binnenboring, afgefreesd | Willekeurige distributie | Binnen materiaal |
| Typische tolerantie | ±0,5 mm (bewerkt) | ±5,0 mm | ±1,0 mm |
| Kosten voor buis | Matig | Laag | Hoog |
Typische wanddiktetolerantie na bewerking (mm). Lagere waarden duiden op een strakkere dimensionale controle.
De selectie van legeringen moet de maximaal verwachte metaaltemperatuur en het dominante faalmechanisme volgen, en niet alleen de materiaalprijs. Bij het hervormen van de dienstverlening is kruip de voornaamste zorg. Bij het kraken van ethyleen domineert carburisatie. Direct-reduced-iron (DRI) reformerbuizen hebben te maken met zowel hoge temperaturen als een reducerende atmosfeer.
De standaardmaterialen zijn HK40 (25Cr-20Ni), HP45 (25Cr-35Ni) en hoog-nikkel 35Cr-45Ni microgelegeerde kwaliteiten. Naarmate u overstapt van HK40 naar 35Cr-45Ni, stijgen de kosten, maar ook de toegestane ontwerpspanning en de weerstand tegen koolstofpenetratie. Bij 1.000 °C kan een 35Cr-45Ni-legering ruwweg 35 procent hogere spanning dragen dan HP45 en bijna tweemaal de spanning van HK40.
Kruipbreuksterkte (MPa) versus metaaltemperatuur (°C). Geschatte waarden gebaseerd op typische gegevens van gietlegeringen.
| Legering | Cr (%) | Ni (%) | Typische maximale metaaltemperatuur | Sleutel eigendom |
|---|---|---|---|---|
| HK40 | 25 | 20 | 980°C | Economische, gemiddelde kruipsterkte |
| HP45 | 25 | 35 | 1.040°C | Goede kruipsterkte, weerstand tegen carburatie |
| 35Cr-45Ni | 30-35 | 45-50 | 1.080°C | Hoog creep strength, superior carburization resistance |
 Reformerbuis voor waterstof- en katalytische processen op hoge temperatuur Deze reformerbuis is ontworpen voor waterstofomzetting en katalytische reacties in industriële ovens. Het biedt superieure thermische weerstand, oxidatiebescherming en precisieproductie om structurele integriteit en stabiliteit op lange termijn te garanderen. Bekijk Product →
Hoewel beide centrifugaal gegoten buizen zijn, zijn kraakbuizen en reformerbuizen ontworpen voor verschillende faalwijzen. Kraakbuizen, ook wel stralingsspoelen genoemd, werken in een ethyleenkraakoven waar de buitenwandtemperatuur hoger kan zijn dan 1.080°C. Het dominante afbraakmechanisme is carbonisatie: er vormt zich cokes in de buis, koolstof diffundeert in de legering en de buis verliest ductiliteit. Voor deze service zijn HP micro-gelegeerde of 35Cr-45Ni-kwaliteiten standaard.
Reformerbuizen hebben een andere taak. Ze werken in het reformeren van methaan met stoom bij een wandtemperatuur van grofweg 850-1.000 °C. Het voornaamste probleem is kruip: de buis moet zichzelf ondersteunen en bestand zijn tegen interne druk gedurende een ontwerplevensduur van 100.000 uur of meer. HP45 is een gebruikelijke keuze, waarbij 35Cr-45Ni wordt gebruikt waar een hogere betrouwbaarheid nodig is.
DRI-reformerbuizen volgen een vergelijkbare logica, maar met extra uitdagingen als gevolg van de reducerende atmosfeer en hogere bedrijfstemperaturen in fabrieken met direct gereduceerd ijzer. Ze vereisen legeringen die zowel kruipsterkte als weerstand tegen koolstofopname kunnen behouden in een waterstofrijke omgeving.
 Kraakbuis voor ethyleen- en propyleenpyrolyseovens Deze stralingsspiraal is ontworpen voor het kraken van ethyleen en propyleen en is bestand tegen extreme temperaturen en carbonering. De geoptimaliseerde geometrie zorgt voor een uniforme warmteoverdracht en weerstand tegen verkooksing, cruciaal voor het verlengen van de levensduur van pyrolyse-eenheden. Bekijk Product →
Voor reformers met direct gereduceerd ijzer is vaak een DRI-specifiek buisontwerp nodig om waterstofaantasting te weerstaan en de levensduur van de breuk bij cyclisch bedrijf te behouden.
 DRI-reformerbuis voor directe gereduceerde ijzerovens Deze buis is gespecialiseerd voor DRI-installaties en is bestand tegen waterstofaantasting en koolstofopname in reducerende atmosferen. De legeringssamenstelling en mechanische sterkte zorgen voor betrouwbaarheid bij cyclisch gebruik bij hoge temperaturen, wat een efficiënte staalproductie ondersteunt. Bekijk Product →
Uw aankoopspecificatie is het meest effectieve hulpmiddel om voortijdig falen van de slang te voorkomen. Een goed geschreven specificatie voorkomt dat een goedkope bieding met een slechte materiaalkwaliteit een dure stilstand wordt.
De specificatie moet op zijn minst de gietstandaard, chemische samenstelling, maattoleranties, inspectie-eisen en documentatie vermelden. Door te verwijzen naar ASTM A297 of ASTM A608 krijgt de gieterij een duidelijke basis voor samenstellingslimieten en mechanische eigenschappen. De wanddikte na bewerking bedraagt doorgaans 10-18 mm voor reformerbuizen, met een tolerantie van ±0,8 mm of beter op het uiteindelijk bewerkte oppervlak. De boring moet glad genoeg zijn om ultrasone inspectie en een consistente warmtestroom mogelijk te maken.
Kruipschade blijft de grootste oorzaak van defecten aan reformerbuizen. Carburatie domineert bij het kraken. Oververhitting door vlaminslag of een slechte stroomverdeling is de derde meest voorkomende oorzaak. Dit is precies de reden waarom de legeringskeuze, de buiswanddikte en de branderopstelling allemaal onderling verbonden beslissingen zijn.
Wanneer u een buis specificeert, moet u de buiswand 100 procent ultrasoon onderzoeken. Door middel van penetrante kleurstofinspectie op machinaal bewerkte lasuiteinden worden oppervlaktescheuren opgespoord die bij ultrasoon testen over het hoofd kunnen worden gezien. Vraag naar traceerbaarheidscertificaten van materialen met daarop het hittenummer, de chemische analyse, de warmtebehandelingsgegevens en de mechanische testresultaten. Voor toepassingen met een hoge blootstelling aan zwavel of stoom kunt u bij de gieterij een rapport over de carburatieweerstand of een gegevensblad over kruipbreuk opvragen.
De nadruk op de prijs drijft kopers vaak naar ongekwalificeerde leveranciers. Bij de aanschaf van ovenbuizen geldt de tegenovergestelde logica: de goedkoopste buis wordt vaak de duurste als je rekening houdt met vervanging, productieverlies en de kosten van een ongeplande stillegging.
Zoek naar fabrikanten die voorkomen op gekwalificeerde leverancierslijsten van grote energiebedrijven. Die kwalificatie is geen marketingdetail. Het betekent dat de leverancier audits heeft doorstaan met betrekking tot gieterijprocessen, warmtebehandeling, NDT-mogelijkheden en nauwkeurigheid van de bewerking. Het duidt ook op een staat van dienst op het gebied van het leveren van buizen volgens strikte specificaties.
Fabrieksaudits zijn belangrijk. Controleer of de gieterij beschikt over moderne elektrische smeltmogelijkheden, geautomatiseerd gieten, een betrouwbare warmtebehandelingsoven met geregistreerde cyclusgegevens en een goed uitgerust laboratorium voor chemische en mechanische tests. Bewerkingscapaciteit met CNC-draaibanken en een gedocumenteerd dimensionaal inspectieprotocol is een tweede factor. Voor grote buismodules en volledig gestookte verwarmingstoestellen moet ook worden beoordeeld of de leverancier in staat is om extra grote apparatuur te assembleren en te verzenden.
Houd rekening met de risico's van een niet-gekwalificeerde leverancier: inconsistente chemische samenstelling van hitte tot hitte, overmatige variatie in wanddikte en microkrimp in de buiswand. Dit is de reden waarom de aanbestedingsregels voor ovenbuizen moeten worden afgestemd op het bredere project voor gestookte verwarmingstoestellen. Een leverancier met EPC-ervaring kan de productie van buizen, de assemblage van convectiemodules en de constructie ter plaatse vaak effectiever coördineren dan afzonderlijke leveranciers. Lees ons artikel over voorzorgsmaatregelen voor stralingsbuizen om veelvoorkomende installatie- en bedieningsvalkuilen te begrijpen die eigenaren over het hoofd zien.
Bij echt centrifugaal gieten wordt het metaal in een roterende mal gegoten en vormt de middelpuntvliedende kracht de buiswand. De mal draait met hoge snelheid rond en de buis is hol zonder kern. Semi-centrifugaal gieten maakt gebruik van een kern om de interne geometrie vorm te geven en de rotatiesnelheden te verlagen; het wordt gebruikt voor onderdelen zoals wielen of kleplichamen. Ovenbuizen vertrouwen op de echte centrifugale route.
Voor het kraken van ethyleen en het reformeren met stoom is de typische wanddikte na het bewerken 8-15 mm voor het kraken van spoelen en 10-18 mm voor reformerbuizen, maar de exacte dikte wordt berekend op basis van de interne druk, de toegestane spanning van de legering bij maximale metaaltemperatuur en een toegestane corrosie-/carburisatietoeslag. Specificeer nooit een wanddikte zonder de ontwerpcode en het levensduurdoel te herzien.
Ultrasoon testen van de buiswand is standaard, gecombineerd met kleurpenetratie op de machinaal bewerkte lasnaaduiteinden. Sommige specificaties vereisen ook radiografische tests voor de lasverbindingen en dimensionale inspectie van de boring, de buitendiameter en de ronding van de muur.
Centrifugaalgietovenbuizen zijn een cruciale investering. Het proces geeft u de dichte, fijnkorrelige structuur die nodig is voor langdurige kruip- en carbonisatieweerstand, maar alleen als de legering, wanddikte, inspectie en leverancier met dezelfde nauwkeurigheid worden geselecteerd als de gestookte verwarmer zelf.
Begin met de maximale metaaltemperatuur, kies de legering die overeenkomt met de dominante faalmodus en specificeer 100 procent ultrasone inspectie en volledige traceerbaarheid van het materiaal. Als een leverancier u dat niveau van kwaliteitscontrole niet kan laten zien, loop dan weg. De goedkopere buis die binnen drie jaar kapot gaat, is aan het einde van het project nooit goedkoper.
Hulp nodig bij het opstellen van een specificatie voor reformer- of kraakbuizen? Neem contact op met ons engineeringteam voor materiaalselectie en inkoopbegeleiding.
Reformerbuizen in een DRI-installatie (Direct Reduced Iron) zijn geen gewone warmtewisselaarbuizen. Ze zitten in een gestookte reformer, waar aardgas, stoom en gerecycled topgas reageren bij een...
READ MOREEen stralingsspoel die het begeeft in maand 18 in plaats van in jaar vijf, doet meer dan alleen het onderbreken van de ethyleenproductie. Het dwingt tot een ongeplande uitschakeling, een kraanli...
READ MOREIn het convectiegedeelte van een gestookte verwarming wordt thermisch rendement gewonnen of verloren. Rookgas verlaat het stralingsgedeelte bij een temperatuur van 400–650 °C en draagt maa...
READ MORENa drie jaar op een uitgestelde cokesinstallatie was de rookgasuitlaattemperatuur van een gestookte verwarming gedaald van 180 °C naar 246 °C. De branders waren afgesteld en de stralingsbuizen z...
READ MORE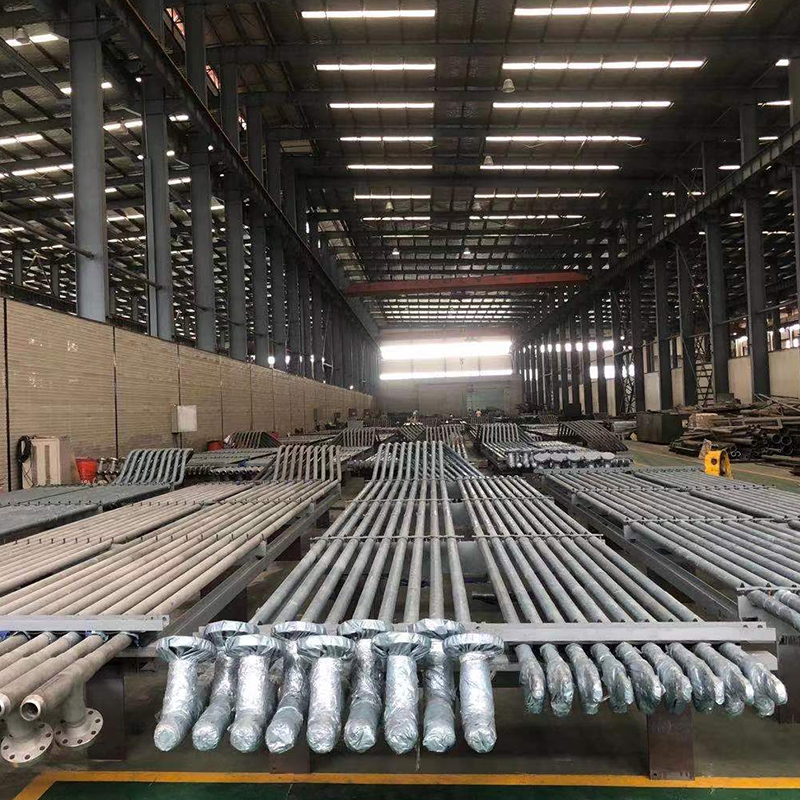
Cracking Tube Series is ontworpen voor kraakovens op hoge temperatuur in de petrochemische industrie en biedt uitzonderlijke thermische stabiliteit, corrosieweerstand en operationele betrouwbaarhei...
See Details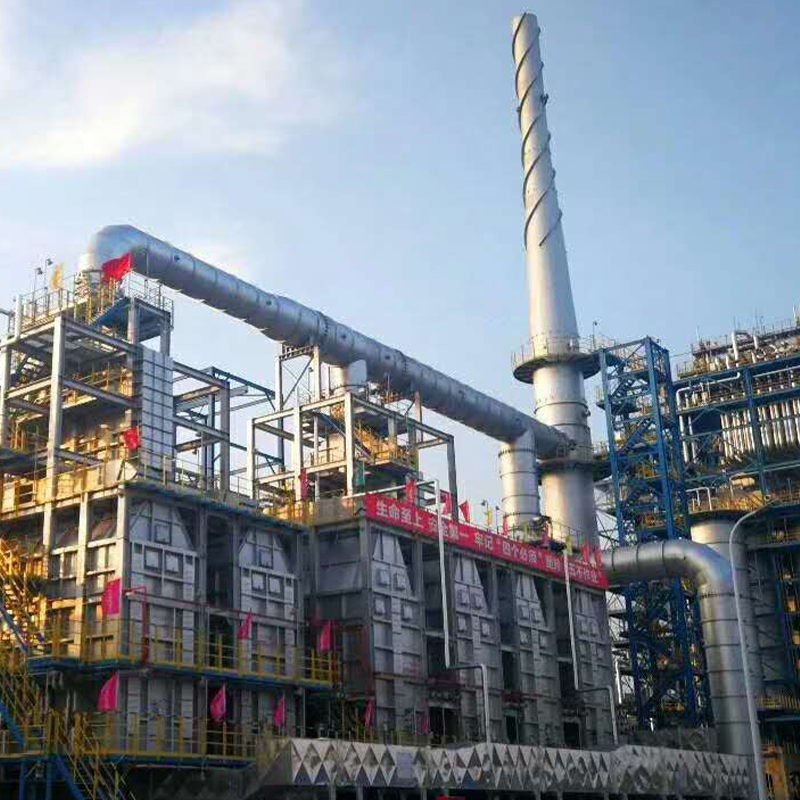
Onze Residue Hydrocracking Heater is ontworpen voor efficiënte verwarming bij hydrofiningprocessen voor zware olie. Het biedt nauwkeurige temperatuurregeling, uniforme verwarming en een hoog thermi...
See Details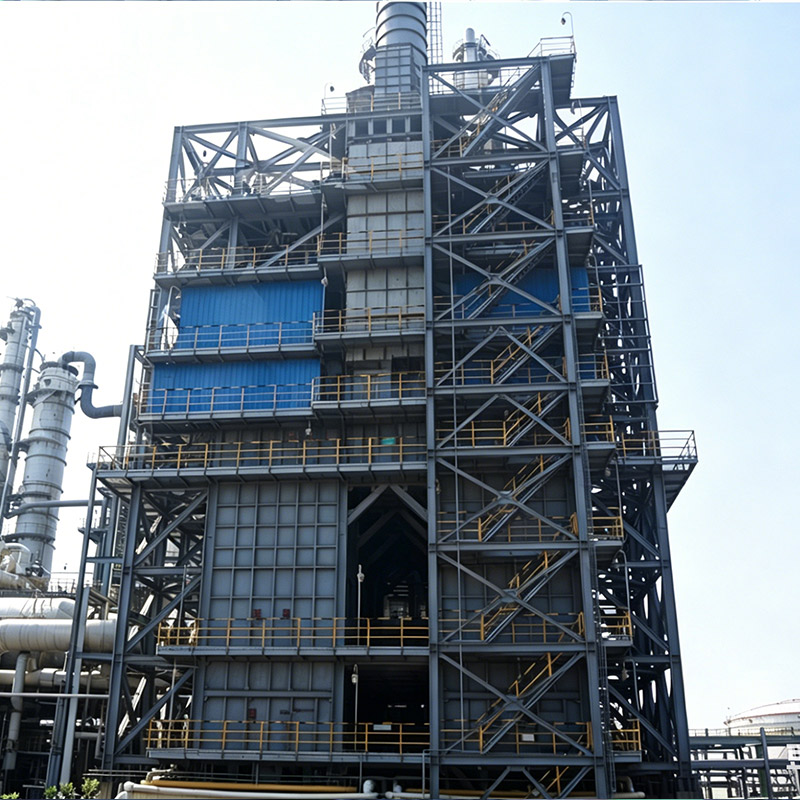
De styreenstoomoververhitters zijn cruciale ovensystemen in dehydrogeneringsinstallaties voor ethylbenzeen die stoom verwarmen tot hoge temperaturen, vaak boven de 800°C, om de endotherme productie...
See Details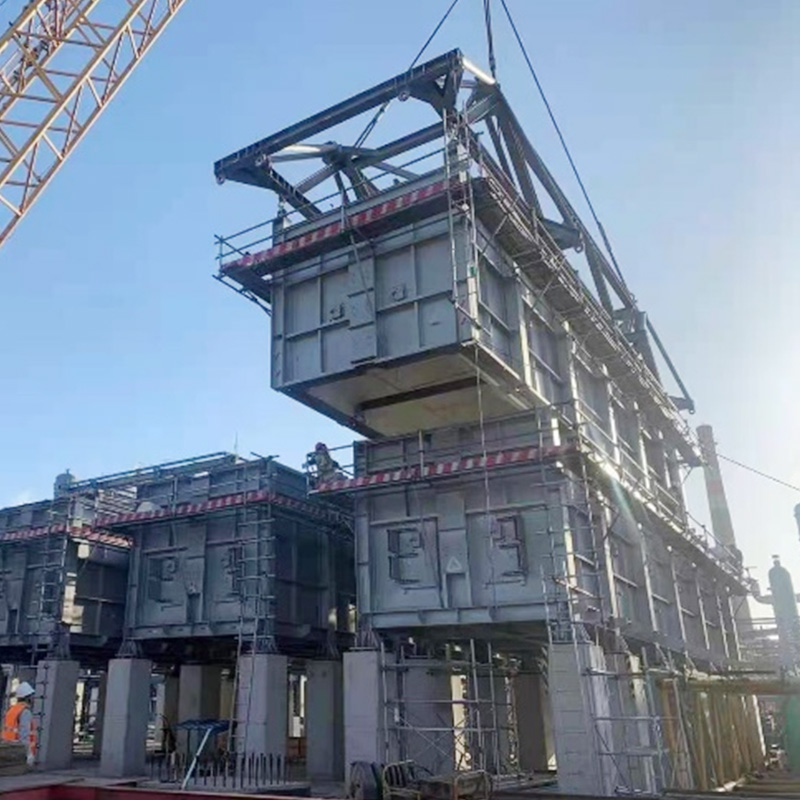
Met behulp van COMMOS en intelligente PID voor tweedimensionaal collaboratief ontwerp, waarbij een digitaal leveringsniveau wordt bereikt.
See Details
Onze zwavelverbrandingsoven is speciaal ontworpen voor een veilige en efficiënte verbranding van zwavelhoudende bijproducten in raffinaderijen en chemische fabrieken. Het levert uniforme verwarming...
See Details
Onze Xyleen Reboiler Fired Heater is een nauwkeurig ontworpen industriële verwarmingsoplossing die is ontworpen voor efficiënte xyleenscheiding en -terugwinning in petrochemische en chemische verwe...
See DetailsTelefoon
+86 189 5262 7611
+86-(0)523 8498 2299
Adres
Nr. 20, Fuyang Road, Jingjiang City, provincie Jiangsu, China
Media