Reformerbuizen in een DRI-installatie (Direct Reduced Iron) zijn geen gewone warmtewisselaarbuizen. Ze zitten in een gestookte reformer, waar aardgas, stoom en gerecycled topgas reageren bij een...
READ MORE
 Thuis / Nieuws / Industrie nieuws / DRI-reformerbuizen: materialen, ontwerp, faalmodi en aanschafgids
2026-10-02
Reformerbuizen in een DRI-installatie (Direct Reduced Iron) zijn geen gewone warmtewisselaarbuizen. Ze zitten in een gestookte reformer, waar aardgas, stoom en gerecycled topgas reageren bij een temperatuur van ongeveer 850–950 °C, waarbij de waterstof en koolmonoxide worden geproduceerd die de hoeveelheid ijzererts verminderen. Wanneer deze buizen kruipen, verkolen of barsten, verliest de DRI-module zijn reducerende gas en stopt de productie. De praktische boodschap: specificeer DRI-reformerbuizen eerst op basis van de bedrijfsconditie, en vervolgens op legering, gietkwaliteit, inspectieplan en strategie voor reserveonderdelen, en niet alleen op basis van de prijs per kilogram.
 DRI-reformerbuis De DRI Furnace Tube-serie van Tuopu is speciaal ontworpen voor Direct Reduced Iron (DRI)-ovens en biedt superieure hittebestendigheid, mechanische sterkte en langdurige werking. Bekijk Product →
Bij een typisch DRI-proces op gasbasis is de reformer het chemische hart van de fabriek. Het zet een mengsel van aardgas en stoom om in synthesegas, of syngas, dat meestal uit waterstof en koolmonoxide bestaat. Dat syngas wordt vervolgens naar de schachtoven gevoerd, waar het zuurstof uit ijzerertspellets haalt. De reformerbuizen zijn de reactievaten: ze bevatten de katalysator en dragen warmte over van de ovenbranders naar het procesgas.
DRI-reformers werken vaak met een hoger koolstofpotentieel en een andere stoom-koolstofverhouding dan een conventionele stoom-methaanreformer. Dat is van belang omdat de buiswand zowel hoge temperaturen als een gasatmosfeer ziet die de legering kan carboniseren of oxideren. Een buis die goed presteert in één waterstoffabriek is mogelijk niet geschikt voor een DRI-reformer zonder een zorgvuldige beoordeling van de gassamenstelling, de warmtestroom en de cyclus. Voor een breder beeld van hoe de reformer in het DRI-stroomschema past, zie deze recensie van DRI-technologie en kernapparatuuroplossingen .
Ontwerp begint met de warmte- en materiaalbalans van de proceslicentiegever. De buisdiameter, wanddikte en legering worden vervolgens geselecteerd om een beoogde kruiplevensduur te overleven. Een kleine verandering in temperatuur heeft een groot effect: in reformerbuizen van hooggelegeerde buizen kan een stijging van 20°C in de temperatuur van het buismetaal de resterende kruiplevensduur met ongeveer de helft verminderen. Druk zorgt voor spanning in de hoepel, en thermische cycli zorgen voor vermoeidheidsschade die niet kan worden vastgelegd door een eenvoudige spanningsberekening.
| Parameter | Typisch bereik | Waarom het ertoe doet |
|---|---|---|
| Reactie temperatuur | 850–950°C | Primaire drijfveer voor het kruipleven |
| Bedrijfsdruk | 10–30 bar | Stelt de ringspanning en wanddikte in |
| Gasatmosfeer | H2, CO, CO2, CH4, H2O | Het carburerings- en oxidatiepotentieel varieert langs de buis |
| Thermische cycli | 5-50 per jaar | Voegt thermische vermoeidheidsschade toe |
| Ontwerp het leven | 80.000–120.000 uur | Definieert inspectie-intervallen en reservestrategie |
Bij aanbestedingen specificeert de buistekening doorgaans een minimale wanddikte, een maximale ovaliteit en een maximaal toegestane diametrale uitzetting na gebruik. Deze cijfers hebben alleen betekenis als de koper en de buizenfabrikant het eens zijn over de inspectiemethode en het referentiepunt voor maataflezingen.
 Hervormer buis Tuopu's Reformer Tube is ontworpen voor chemische reacties bij hoge temperaturen in industriële ovens, waardoor een efficiënte warmteoverdracht, structurele integriteit en langdurige... Bekijk Product →
De meeste DRI-reformerbuizen worden centrifugaal gegoten uit hooggelegeerd hittebestendig staal. Het gietproces produceert een kolomvormige korrelstructuur die sterker is in kruip dan een statisch gieten met dezelfde chemie. De meest voorkomende families zijn 25Cr-35Ni (vaak HP genoemd) en 35Cr-45Ni, met toevoegingen van niobium, wolfraam of microlegeringen die worden gebruikt om carbiden te stabiliseren en de sterkte bij hoge temperaturen te verbeteren.
De keuze van de legering is een afweging tussen kruipsterkte, carburatieweerstand en lasbaarheid. Een hoger nikkelgehalte verbetert in het algemeen de weerstand tegen carbonerende atmosferen, maar kan de thermische geleidbaarheid verminderen. Niobium en wolfraam vormen stabiele carbiden die de kruipvervorming vertragen. Een buis met de juiste chemie maar een slechte gietkwaliteit (gasporositeit, krimp of een ongunstig carbidenetwerk) kan voortijdig kapot gaan, zelfs als het certificaat de juiste kwaliteit aangeeft.
Vraag bij het vergelijken van offertes naar de daadwerkelijk gemeten chemie, het korrelstructuurrapport en de resultaten van niet-destructieve tests op elke buis - niet alleen naar een generiek maalcertificaat. Een leverancier die buizen intern centrifugaal giet en machinaal bewerkt, kan deze variabelen vaak consistenter controleren. Dezelfde productiecontroles die worden gebruikt voor reformerbuizen voor hoge temperaturen zijn van toepassing op DRI-specifieke geometrieën, inclusief wanddikte, concentriciteit en eindvoorbereidingen.
DRI-reformerbuizen falen meestal langzaam en dan plotseling. Het langzame deel is kruip: de buisdiameter wordt groter, de wand wordt dunner en de legering verliest kracht. Het plotselinge deel is een scheur of een uitstulping die een ongeplande uitschakeling forceert. Inspectie is daarom een levensmanagementinstrument en geen eenmalige acceptatietest.
Een praktisch inspectieplan combineert visuele controles, maatmetingen en ten minste één volumetrische methode zoals ultrasoon testen. De frequentie hangt af van de ernst van de werkzaamheden, maar veel DRI-fabrieken inspecteren de buizen elke 12 tot 24 maanden en na elke aanzienlijke temperatuurschommelingen.
Het kopen van reformerbuizen is niet hetzelfde als het kopen van pijpen. De buis is tegelijkertijd een drukdeel, een katalysatorcontainer en een warmteoverdrachtsoppervlak. De inkoopspecificatie moet de leverancier verantwoordelijk maken voor meetbare resultaten, niet alleen voor de chemie.
Voor een DRI-project moet de bestelling van de reformerbuizen worden gecoördineerd met het ontwerp van de reformer, het laden van de katalysator en het uitlaatspruitstuk. Een leverancier met ervaring op het gebied van gieten, machinaal bewerken en assembleren kan het interfacerisico tussen deze artikelen verminderen.
De ontwerplevensduur bedraagt doorgaans 80.000–120.000 uur, maar de werkelijke levensduur hangt af van de metaaltemperatuur van de buis, de gassamenstelling en de cycluscyclus. Buizen die boven de ontwerptemperatuur lopen of regelmatig worden uitgeschakeld, moeten mogelijk eerder worden vervangen. Regelmatige diametermetingen zijn de eenvoudigste manier om de resterende levensduur bij te houden.
Soms, maar niet automatisch. DRI-hervormers kunnen een ander koolstofpotentieel en een andere gassamenstelling hebben. De legering moet worden gecontroleerd op carburatieweerstand en kruipsterkte onder de werkelijke DRI-omstandigheden. Een buis die acceptabel is voor een waterstoffabriek is mogelijk niet optimaal voor een DRI-reformer.
Veel operators inspecteren de buizen elke 12 tot 24 maanden. Het interval moet worden ingekort als de installatie te maken heeft gehad met oververhitting, problemen met de katalysator of frequente thermische cycli. Ook voor toekomstige vergelijkingen is een nulinspectie bij de inbedrijfstelling nuttig.
DRI-reformerbuizen zijn artikelen met lange leidingen en hoge gevolgen. De juiste specificatie balanceert kruipsterkte, carburatieweerstand, gietkwaliteit en inspectietoegang. Om een specifieke DRI-reformerbuisspecificatie te bespreken, vraag een offerte aan en deel de procesgegevens, buistekening en het vereiste leveringsschema.
Reformerbuizen in een DRI-installatie (Direct Reduced Iron) zijn geen gewone warmtewisselaarbuizen. Ze zitten in een gestookte reformer, waar aardgas, stoom en gerecycled topgas reageren bij een...
READ MOREEen stralingsspoel die het begeeft in maand 18 in plaats van in jaar vijf, doet meer dan alleen het onderbreken van de ethyleenproductie. Het dwingt tot een ongeplande uitschakeling, een kraanli...
READ MOREIn het convectiegedeelte van een gestookte verwarming wordt thermisch rendement gewonnen of verloren. Rookgas verlaat het stralingsgedeelte bij een temperatuur van 400–650 °C en draagt maa...
READ MORENa drie jaar op een uitgestelde cokesinstallatie was de rookgasuitlaattemperatuur van een gestookte verwarming gedaald van 180 °C naar 246 °C. De branders waren afgesteld en de stralingsbuizen z...
READ MORE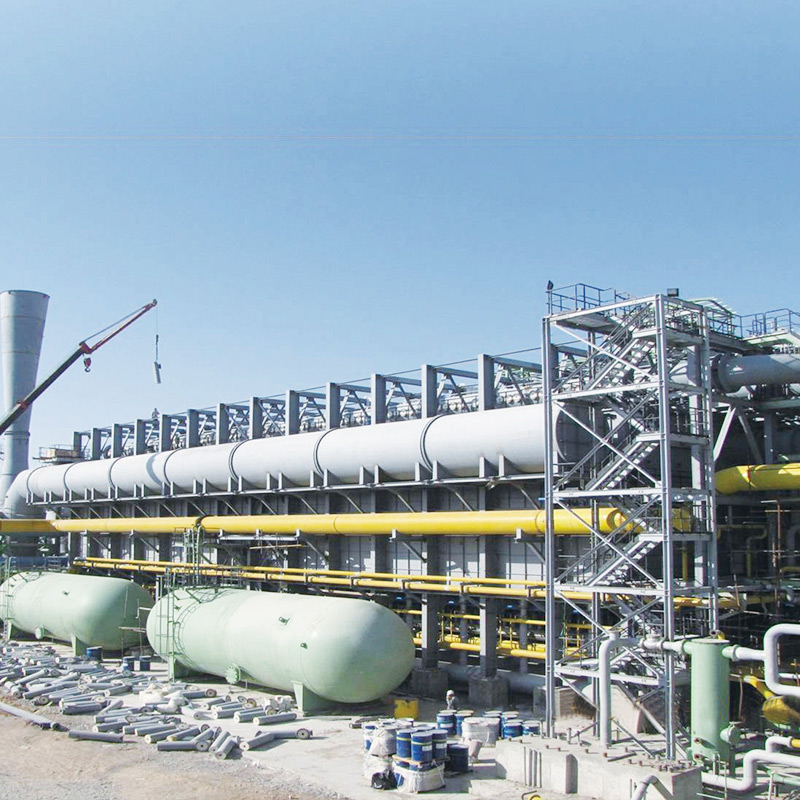
De DRI-oven van Tuopu is een op maat gemaakte oplossing die speciaal is ontworpen voor staalfabrieken en die een betrouwbare en efficiënte productie van direct gereduceerd ijzer (DRI) biedt. Onze D...
See Details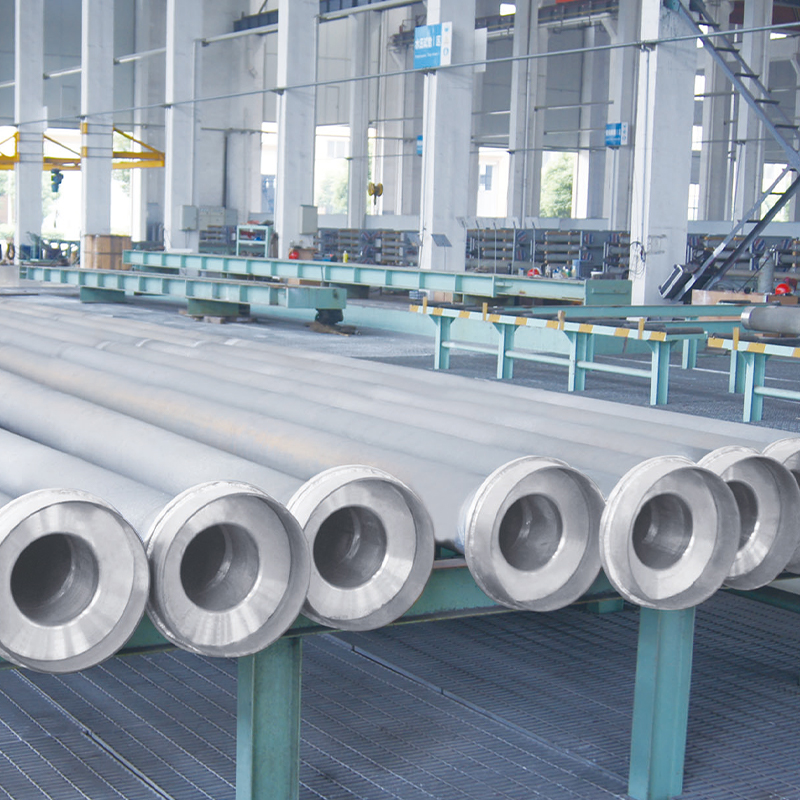
De DRI Furnace Tube-serie van Tuopu is speciaal ontworpen voor Direct Reduced Iron (DRI)-ovens en biedt superieure hittebestendigheid, mechanische sterkte en operationele stabiliteit op lange termi...
See Details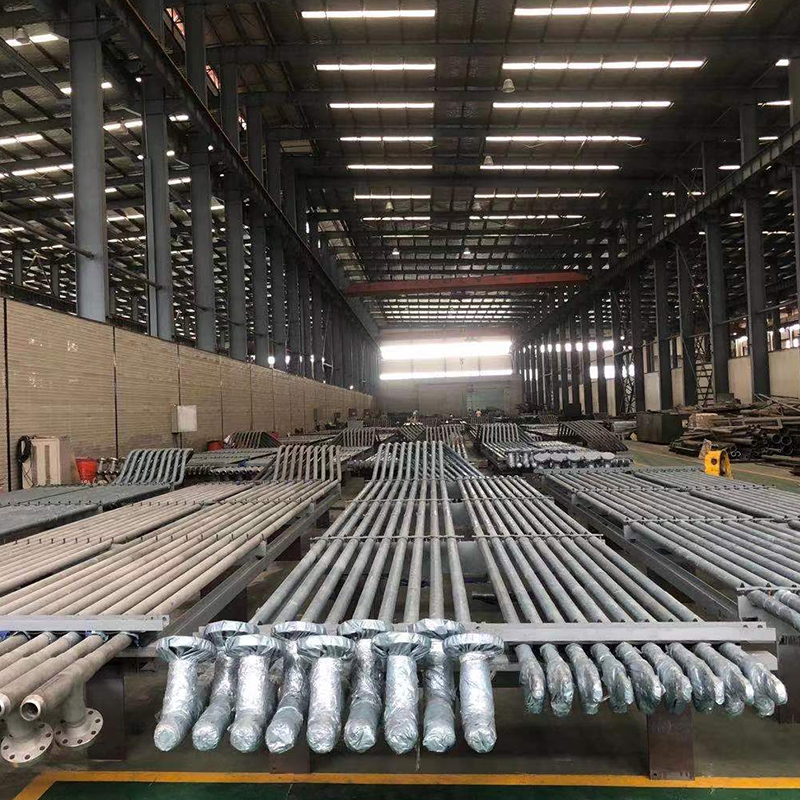
Cracking Tube Series is ontworpen voor kraakovens op hoge temperatuur in de petrochemische industrie en biedt uitzonderlijke thermische stabiliteit, corrosieweerstand en operationele betrouwbaarhei...
See Details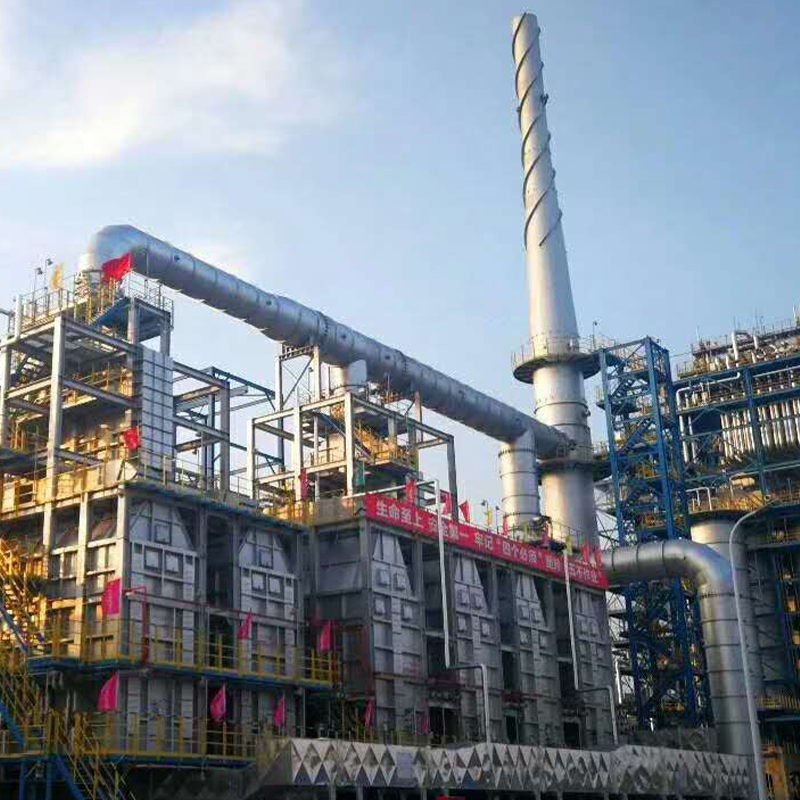
Onze Residue Hydrocracking Heater is ontworpen voor efficiënte verwarming bij hydrofiningprocessen voor zware olie. Het biedt nauwkeurige temperatuurregeling, uniforme verwarming en een hoog thermi...
See Details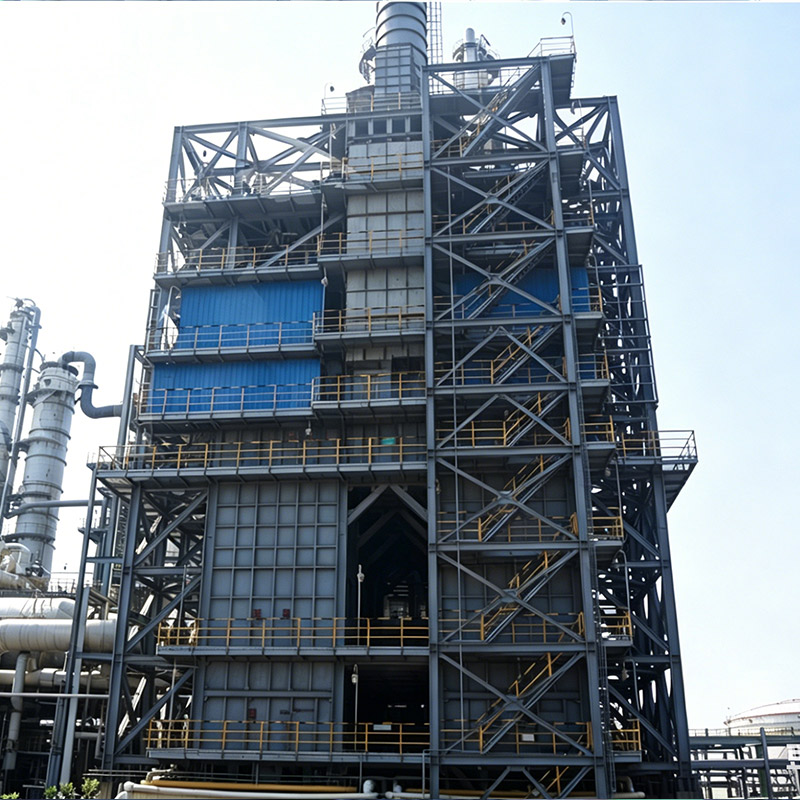
De styreenstoomoververhitters zijn cruciale ovensystemen in dehydrogeneringsinstallaties voor ethylbenzeen die stoom verwarmen tot hoge temperaturen, vaak boven de 800°C, om de endotherme productie...
See Details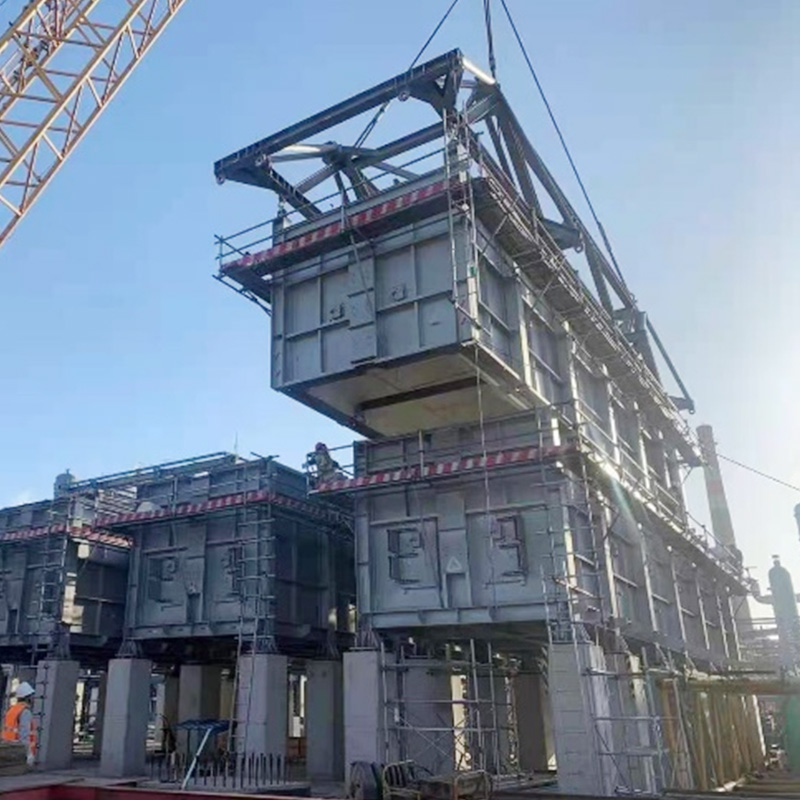
Met behulp van COMMOS en intelligente PID voor tweedimensionaal collaboratief ontwerp, waarbij een digitaal leveringsniveau wordt bereikt.
See DetailsTelefoon
+86 189 5262 7611
+86-(0)523 8498 2299
Adres
Nr. 20, Fuyang Road, Jingjiang City, provincie Jiangsu, China
Media