Reformerbuizen in een DRI-installatie (Direct Reduced Iron) zijn geen gewone warmtewisselaarbuizen. Ze zitten in een gestookte reformer, waar aardgas, stoom en gerecycled topgas reageren bij een...
READ MORE
 Thuis / Nieuws / Industrie nieuws / Hervormerbuizen voor waterstofgeneratie: materialen, levensduur en selectiegids
2026-08-14
Een waterstoffabriek van 60.000 Nm³/u bevat doorgaans 80 tot 120 reformerbuizen die werken bij wandtemperaturen van rond de 900°C. Als één buis defect raakt, moet de oven meestal worden stilgelegd, de katalysator worden ontladen en het beschadigde element worden vervangen voordat de productie opnieuw wordt opgestart. In de praktijk kan één defecte buis meer kosten aan verloren productie dan de buis zelf, met een ruime marge. Dit is de reden waarom ingenieurs de specificatie van reformerbuizen, materiaalverificatie en leveranciersselectie als kritische taken beschouwen en niet als routinematige aankopen.
Deze gids behandelt hoe een reformerbuis voor waterstofproductie werkt, welke legeringen domineren, waarom centrifugaalgieten de productiemethode bij uitstek is, hoe buizen falen en wat u moet controleren voordat u een besteelling plaatst.
Een reformerbuis voor het genereren van waterstof is een verticaal, met katalysator gevuld drukvat dat is geïnstalleerd in het stralingsgedeelte van een stoommethaanreformer. Stoom en aardgas komen bovenaan binnen, reageren terwijl ze door de katalysator naar beneden reizen en verlaten de bodem als synthesegas dat rijk is aan waterstof. De hoofdreactie is endotherm: methaan reageert met stoom en produceert koolmonoxide en drie mol waterstof.
Drie omstandigheden definiëren het technische probleem: de reactie absorbeert warmte, dus de buiswand moet hoge warmtestromen naar het katalysatorbed geleiden; het proces verloopt onder druk, doorgaans 1,5 tot 3,5 MPa; en de temperatuur van het buismetaal bereikt 850 tot 950°C, met tijdelijke schommelingen boven de 1000°C tijdens verstoringen.
Combineer interne druk met een metaaltemperatuur van bijna duizend graden, en de buis wordt een onderdeel met beperkte kruip. De ontwerplevensduur wordt bepaald door de langzame, tijdsafhankelijke vervorming van de legering, en niet door corrosiemarges. Daarom bepalen de legeringskeuze en de gietkwaliteit hoe lang de oven kan draaien tussen grote reparaties. Voor de logica op fabrieksniveau achter het proces wordt in het artikel over het doel van een stoomreformer uitgelegd hoe de reformer in een waterstofeenheid past.
Aan de hardwarekant levert een leverancier als Tuopu Industry complete hervormers voor waterstofopwekking waarbij de stralingsbuizenreeks, de branderindeling en de uitlaatspruitstukken zijn ontworpen als één geïntegreerd systeem.
 China Fabrikant van waterstofgeneratiehervormers, aangepaste fabriek - Tuopu-industrie Als topfabrikant en fabriek voor Hydrogen Generation Reformer in China levert Tuopu Industry Hydrogen Generation Reformer voor de mondiale industrie. Bekijk Product →
Reformerbuizen zijn gemaakt van centrifugaal gegoten hittebestendig roestvrij staal. De oudere HK40-kwaliteit (25Cr-20Ni) is grotendeels vervangen door HP40Nb (25Cr-35Ni met niobium) en door nieuwere microgelegeerde kwaliteiten van het SU 600-type. Niobium vormt fijne, stabiele carbiden in de austenitische matrix, die de kruipvervorming bij hoge temperaturen vertragen.
Kruipsterkte is de meest invloedrijke ontwerpeigenschap. Boven een wandtemperatuur van ongeveer 800°C worden zelfs hoogwaardige legeringen langzaam langer. Ontwerpers gebruiken kruipbreukgegevens om de wanddikte zo in te stellen dat de gemiddelde ringspanning onder het toegestane niveau blijft gedurende een ontwerplevensduur van 100.000 uur, grofweg 11,4 jaar. Een overschrijding van de ontwerptemperatuur met slechts 15 tot 20°C kan de resterende levensduur halveren.
| Eigendom | HK40 | HP40Nb | SU 600-type microgelegeerd |
|---|---|---|---|
| Nominale samenstelling | 25Cr-20Ni | 25Cr-35Ni-Nb | 25Cr-35Ni-Nb plus micro-toevoegingen |
| Typisch serviceplafond voor buismetaal | rond 900°C | rond 950°C | rond de 1000°C |
| 100.000 uur kruip-breeksterkte bij 950°C | laagste van de drie | tussenproduct | hoogste |
| Bestand tegen carburatie | goed | beter | best |
| Veel voorkomende toepassingen | oudere planten, reserveonderdelen met een laag verbruik | standaard waterstofreformers | hoog rendement en hoge temperatuur units |
Kies de kwaliteit op basis van de ontwerptemperatuur, de samenstelling van het voer en de verwachte thermische cycli, en niet alleen op basis van de prijs. Een microgelegeerde kwaliteit kost in eerste instantie meer, maar maakt een dunnere wand, een langere ontwerplevensduur of beide mogelijk.
Reformerbuizen worden geproduceerd door middel van centrifugaal gieten in plaats van statisch gieten, omdat het proces de structuur oplevert die de taak vereist. Gesmolten legering wordt in een roterende stalen mal gegoten; De middelpuntvliedende kracht verspreidt het metaal gelijkmatig en creëert een dichte buis met een fijne kolomvormige korrelstructuur, loodrecht op de as georiënteerd, wat de beste kruipweerstand geeft.
Een goed uitgevoerd centrifugaal gietstuk zorgt voor een uniforme wanddikte, een hoge dichtheid zonder krimpholtes, kolomvormige korrels die bestand zijn tegen kruip en thermische vermoeidheid, en een schone binnenboring die klaar is voor het laden van de katalysator.
Ga er niet van uit dat alle reformerbuizen identiek zijn. Het verschil komt tot uiting in de samenstellingscontrole, matrijsvoorbereiding, warmtebehandeling en het inspectieprogramma. Bevestig de chemische analyse, trekresultaten bij kamer- en verhoogde temperaturen, hardheidsonderzoeken langs de buis en radiografie- of ultrasone rapporten. Deze documenten zijn het enige bewijs dat de buis zich zal gedragen zoals het ontwerp veronderstelt.
Geschatte kruip-breeksterkte van 100.000 uur bij 950°C
Relatieve schaal bij SU 600-type ingesteld op 100. Exacte waarden zijn afhankelijk van warmtebehandeling, wanddikte en spanningsniveau.
Tuopu Industrie produceert reformerbuizen in eigen beheer door middel van centrifugaal gieten , dus elke buis verlaat de fabriek met smeltcertificaten, mechanische testrapporten en maatgegevens die verband houden met dezelfde hitte.
 China Fabrikant van waterstofgeneratiehervormers, fabriek Tuopu Industry is een Chinese fabrikant van reformerbuizen voor waterstofgeneratie. Wij leveren hoogwaardige katalysatorbuizen en reactiebuizen direct... Bekijk Product →
De meeste defecten aan reformerbuizen vallen in vijf categorieën:
Typische verdeling van faalmechanismen bij reformerbuizen
Percentages zijn indicatieve waarden gebaseerd op ervaring van operators in gestookte waterstofcentrales; De werkelijke aandelen variëren afhankelijk van de leeftijd van de oven en de bedieningsstijl.
De praktische conclusie is dat temperatuurbeheersing de sterkste hefboom is. Infraroodwandtemperatuurkartering brengt hete banden vroegtijdig aan het licht, terwijl actie nog steeds mogelijk is. Een lange levensduur van de buizen betekent het respecteren van de ontwerptemperatuur, het beperken van de verwarmings- en koelsnelheden, het uitgelijnd houden van de branders en het vervangen van de katalysator voordat deze afbreekt.
De aankoop van reformerbuizen is geen grondstoffentransactie. Als de metallurgie verkeerd is of de documentatie onvolledig is, treedt het probleem vaak pas op tijdens het gebruik. Werk deze checklist door voordat u bestelt:
Dezelfde discipline geldt bij de aankoop van de complete oven. Een leverancier met interne ervaring op het gebied van zowel de verwarmer als de buismetallurgie vermindert het interfacerisico. Als leidraad voor de rest van de oven gaat het artikel over selectie van gestookte verwarmingselementen en technische toepassingen over thermische efficiëntie, branderindeling en materiaalstrategie in de petrochemische dienst.
Stralingsbuizen krijgen de meeste aandacht, maar 30 tot 40% van de brandstofinvoer verlaat het stralingsgedeelte als heet rookgas. Het convectiegedeelte recupereert een deel van die warmte om de voeding, de oververhitte stoom en de warme verbrandingslucht voor te verwarmen. Elke 25°C verlaging van de schoorsteentemperatuur verbetert de totale ovenefficiëntie met ongeveer één procentpunt.
Een modulair convectiegedeelte wordt in de werkplaats vervaardigd, wat het werk op de locatie verkort en gecontroleerd lassen en testen mogelijk maakt. Buismaterialen zijn geselecteerd op gematigde metaaltemperaturen, maar moeten nog steeds bestand zijn tegen rookgascorrosie. Tuopu Industrie aanbiedingen convectiesectiemodules afgestemd op de ovenomhulling, wat de aanschaf en installatie op locatie vereenvoudigt.
 China Fabrikant van convectiesectiemodules, fabriek Tuopu Industry is een Chinese fabrikant en fabriek van convectiesectiemodules, die zware modulaire ovenconvectiesecties levert voor... Bekijk Product →
De bediening bepaalt de werkelijke levensduur van de buis meer dan welke ontwerpmarge dan ook. Planten met lange buiscampagnes volgen dezelfde basispraktijken:
Relatieve kruiplevensduur versus metaaltemperatuur van de buis
Relatieve schaal gebaseerd op typische gepubliceerde kruipbreukgegevens; de exacte relatie hangt af van de legering en het spanningsniveau.
De ontwerplevensduur bedraagt normaal gesproken 100.000 uur, ongeveer 11,4 jaar. De werkelijke levensduur kan langer zijn bij zorgvuldig temperatuurbeheer, of korter als de oven last heeft van chronische hotspots of frequente cycli. De beslissende factor is de verzamelde metaaltemperatuurgeschiedenis, niet de kalenderleeftijd.
Een reformerbuis bevat katalysator en zet koolwaterstoffen en stoom in een endotherme reactie om in synthesegas. Een kraakbuis in een ethyleenoven bevat geen katalysator en is alleen afhankelijk van stralingswarmte om koolwaterstoffen te kraken. De verschillende service-eisen vereisen verschillende legerings- en ontwerpkeuzes.
Kleine bevestigingslassen zijn acceptabel, maar een buis met kruipscheuren mag niet permanent worden gelast. Het lassen van verouderd materiaal brengt nieuwe spanningsconcentraties met zich mee en kan diepere schade verbergen. De standaardpraktijk is om de beschadigde buis te vervangen en de rest van de spoel te inspecteren.
De kruipsterkte kan niet visueel worden gecontroleerd. De enige garantie voor de ontwerplevensduur zijn de verifieerbare samenstelling, mechanische testgegevens en NDT-resultaten van elke verhitting. Een certificaat dat niet overeenkomt met het daadwerkelijke gieten kan een ontwerp van 100.000 uur in een veel kortere levensduur veranderen.
Reformerbuizen voor waterstofopwekking werken op de rand van wat metalen kunnen doen. De belangrijkste beslissingen zijn de kwaliteit van de legering, de kwaliteit van het centrifugaalgieten, de ontwerpmarge en de betrouwbaarheid van de leverancier. Als je die vier goed hebt, zal de oven tien jaar of langer gestaag blijven draaien. Sla de verificatiestappen over en u zet de hele oven in op componenten die duur zijn om te vervangen.
Het technische team van Tuopu Industry kan uw procesomstandigheden beoordelen en een ovenconfiguratie en buiskwaliteit aanbevelen die bij uw locatie past. Bereik ze via de contactpagina .
Reformerbuizen in een DRI-installatie (Direct Reduced Iron) zijn geen gewone warmtewisselaarbuizen. Ze zitten in een gestookte reformer, waar aardgas, stoom en gerecycled topgas reageren bij een...
READ MOREEen stralingsspoel die het begeeft in maand 18 in plaats van in jaar vijf, doet meer dan alleen het onderbreken van de ethyleenproductie. Het dwingt tot een ongeplande uitschakeling, een kraanli...
READ MOREIn het convectiegedeelte van een gestookte verwarming wordt thermisch rendement gewonnen of verloren. Rookgas verlaat het stralingsgedeelte bij een temperatuur van 400–650 °C en draagt maa...
READ MORENa drie jaar op een uitgestelde cokesinstallatie was de rookgasuitlaattemperatuur van een gestookte verwarming gedaald van 180 °C naar 246 °C. De branders waren afgesteld en de stralingsbuizen z...
READ MORE
Onze Heater for Visbreaking Unit is ontworpen voor het efficiënt verwarmen van zware koolwaterstofgrondstoffen bij viscositeitsreductie- en kraakprocessen. Door uniforme verwarming op hoge temperat...
See Details
De Propaan-dehydrogeneringsoven (PDH-oven) is speciaal ontworpen om stabiele warmte op hoge temperatuur te leveren voor propaan-dehydrogeneringsprocessen in petrochemische fabrieken. De oven zorgt ...
See Details
Onze gestookte verwarming voor ADU en beeldschermen is ontworpen voor het betrouwbaar en efficiënt verwarmen van ruwe olie in zowel atmosferische als vacuümdestillatieprocessen. Ontworpen voor een ...
See Details
Onze Hydrogen Generation Reformer is speciaal ontworpen om nauwkeurige en betrouwbare verwarming te bieden voor waterstofproductieprocessen in raffinaderijen en petrochemische fabrieken. Het zorgt ...
See Details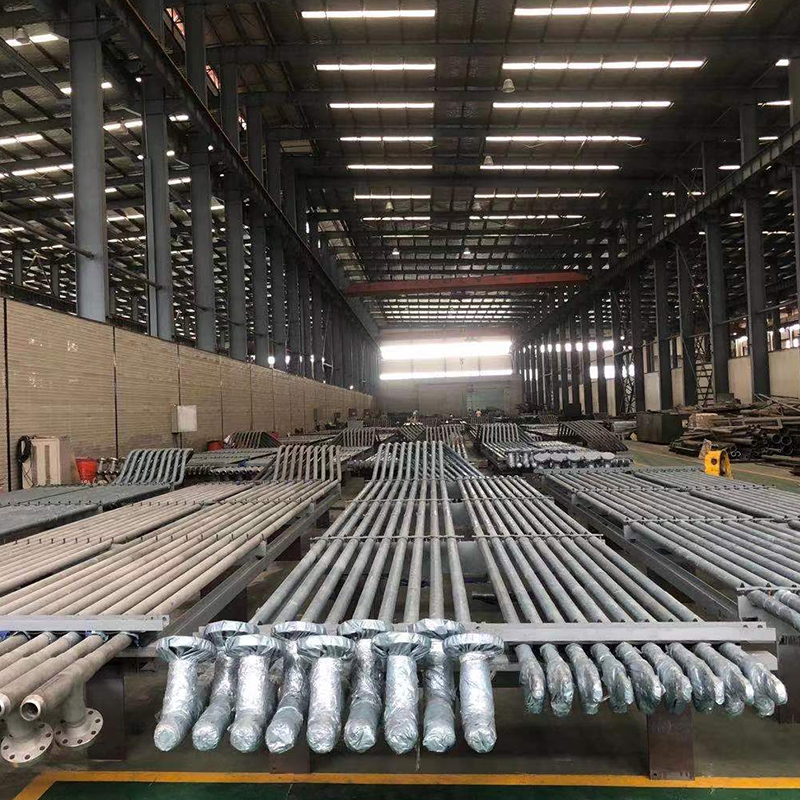
Cracking Tube Series is ontworpen voor kraakovens op hoge temperatuur in de petrochemische industrie en biedt uitzonderlijke thermische stabiliteit, corrosieweerstand en operationele betrouwbaarhei...
See Details
De styreenstoomoververhitters zijn cruciale ovensystemen in dehydrogeneringsinstallaties voor ethylbenzeen die stoom verwarmen tot hoge temperaturen, vaak boven de 800°C, om de endotherme productie...
See DetailsTelefoon
+86 189 5262 7611
+86-(0)523 8498 2299
Adres
Nr. 20, Fuyang Road, Jingjiang City, provincie Jiangsu, China
Media