Reformerbuizen in een DRI-installatie (Direct Reduced Iron) zijn geen gewone warmtewisselaarbuizen. Ze zitten in een gestookte reformer, waar aardgas, stoom en gerecycled topgas reageren bij een...
READ MORE
 Thuis / Nieuws / Industrie nieuws / Engineering voor gestookte verwarmingstoestellen: ontwerp, buismetallurgie en EPC-levering
2026-10-09
Een vacuümdestillatieverwarmer kan zijn warmtebalans op papier doorgeven en binnen twee jaar nog steeds zijn buizen uitpuilen. Het belastingcijfer klopte. Wat mislukte was een beslissing die in een andere discipline werd genomen: een hogere fluxlimiet om oppervlakte te besparen, een kleinere branderafstand om in het plot te passen, een buissteun die werd verplaatst om de fabricage te vereenvoudigen.
Dus hier is het korte antwoord vóór de details. Engineering voor een gestookte verwarming is een koppelingsoefening, geen thermische berekening. Procesbelasting, spiraalmetallurgie, mechanische structuur, verbrandingscontrole en transportlimieten moeten bij elkaar liggen, omdat de zwakste daarvan het onderhoudsinterval bepaalt.
Wanneer een verwarming wordt gekocht als thermische classificatie met daaraan bevestigde hardware, verschijnen de gaten tussen disciplines later opnieuw als hotspots. Zes technische stromingen moeten parallel worden ontwikkeld, waarbij elke stroming informatie produceert waarvan de andere afhankelijk zijn.
| Stroom | Typische resultaten | Mislukkingsmodus als er te weinig is ontworpen |
|---|---|---|
| Proces- en thermisch ontwerp | Warmtebalans, spiraalindeling, fluxprofiel, trek- en stromingsberekeningen | Verkooksing, hete plekken, korte levensduur van de spoel |
| Spoelmetallurgie en buisproductie | Selectie van legeringen, centrifugaal gieten, lasprocedures, maattoleranties | Kruipbreuk, carburatie, wandverdunning |
| Mechanisch, structureel en vuurvast | Behuizing, steunen, dilatatievoegen, stapel- en kanaalstaalwerk, wind- en seismisch ontwerp | Barsten, lekkage, trillingsschade |
| Verbranding en controles | Branderkeuze en -afstand, lucht/brandstofverhouding, trek- en temperatuurregeling, vergrendelingen | Vlaminslag, naverbranding, onstabiele werking |
| Fabricage, inspectie en kwaliteitscontrole | Lassen, warmtebehandeling na het lassen, NDT, hydrostatisch testen, maatcontrole | Herwerken van de site, vertraagde opstart |
| Transport en montage | Modularisering, hijspunten, roll-on/roll-off verzending, montagevolgorde op locatie | Beschadigde modules, stilstaande kranen, planningsfout |
De volgorde is net zo belangrijk als de inhoud: de lay-out van de spoel bepaalt het mechanische ontwerp, en het mechanische ontwerp bepaalt de transportlimieten. Bij projecten die over meerdere opdrachtnemers zijn verdeeld, is de ruimte tussen deze stromen de plek waar de problemen zich voordoen.
Duty maten van de verwarmer; flux bepaalt hoe lang het duurt. De gemiddelde stralingsstroom is de waarde in het gegevensblad, maar de buis die als eerste kapot gaat, bevindt zich in de piekfluxzone, meestal naast de branders of bij de schildbuizen waar het stralingsgedeelte begint.
Goede praktijken houden de verhouding tussen piek en gemiddelde tussen ruwweg 1,3 en 2,0, afhankelijk van de dienst, en houden de piek onder een plafond dat veel lager is voor vacuüm-, cokes- en residudiensten dan voor schone, hogesnelheidsstromen. De cokesvormingssnelheid en de kruipschade stijgen beide sterk met de temperatuur van het buismetaal, zodat een kleine plaatselijke overmaat stilletjes jaren van gebruiksduur in beslag neemt.
De massasnelheid is de hefboom die de wandtemperatuur verlaagt zonder de taak te veranderen. Twee spoelen met een identiek oppervlak kunnen bij zeer verschillende wandtemperaturen werken als hun interne snelheden verschillen, en de langzamere ziet er meestal goedkoper uit op de offerte.
Onze opmerking over selectie van gestookte verwarmingselementen en technische toepassingen in de petrochemische industrie gaat dieper in op die selectielogica.
De selectie van legeringen wordt opgevat als een temperatuurvraag. Het is ook een kwestie van carburatie, corrosie en lasbaarheid.
Centrifugaal gieten geeft reformer-, scheur- en stralingsspiraalbuizen een kolomvormige korrelstructuur met een betere kruipweerstand dan statisch gieten, waardoor het de dienst bij hoge temperaturen domineert. Typische selecties lopen van koolstofstaal en 1,25Cr–2,25Cr bij gematigde temperaturen, via 9Cr–1Mo voor hydroprocessing en stoomreforming, tot austenitische kwaliteiten zoals 347H en HP-gemodificeerde legeringen waarbij de metaaltemperatuur hoger is dan ongeveer 900 °C.
De details die beslissen of de metallurgie overleeft, zijn minder zichtbaar: lasprocedure en warmtebehandeling na het lassen voor 9Cr-materiaal, tolerantie op wanddikte en ovaliteit, en reinheid van de boring. Een paar procent variatie in de wanddikte verandert zowel de spanning als de warmteoverdracht, en bij met katalysator gevulde buizen verandert het de drukval van de hele reactor.
 Op maat gemaakte kraakbuis voor stralingsspiraalovens Vervangende stralingsspiraalbuis voor kraakovens op hoge temperatuur; wanddikte, ovaliteit, zuiverheid van de boring en lasdetails beïnvloeden spanning, warmteoverdracht en uitschakelintervallen. Bekijk Product →
Bij vervanging van een scheur- of stralingsspiraal is de buis geen accessoire voor de verwarming. Het is de component die het uitschakelinterval definieert.
Raffinaderijverwarmers zien er op hoogtetekeningen hetzelfde uit en gedragen zich heel anders tijdens gebruik.
 Op maat gemaakte verwarming voor ADU en beeldscherm Deze gestookte verwarmer is ontworpen voor atmosferische en vacuümdestillatie en biedt uniforme verwarming in meerdere zones, een hoog thermisch rendement en een corrosiebestendige constructie voor het voorverwarmen van ruwe olie in raffinaderijen. Bekijk Product →
In elk geval stelt de procesingenieur de flux- en snelheidsgrenzen in, en de werktuigbouwkundige moet een spoel leveren die deze vasthoudt zonder overmatige drukval.
Chemische verwarmers duwen dezelfde componenten harder. Ethyleenkraakovens hebben een uitlaattemperatuur van de spiraal in het gebied van 800-870 °C met korte verblijftijden, wat een hoge flux, hooggelegeerde buizen en branderindelingen betekent die een uniform warmteprofiel langs de spiraal behouden. Styreeneenheden voegen een stoomoververhitter toe, propaandehydrogenering en olefineconversie-eenheden hebben reactiewarmte nodig die wordt geleverd met een gecontroleerd profiel, en waterstofreformers zijn afhankelijk van de uniformiteit van de buiswandtemperatuur over de hele stralingskast.
 Aangepaste ethyleenkraakoven voor koolwaterstofpyrolyse Voor de productie van ethyleen door middel van stoomkraken, met geoptimaliseerde stralings- en convectiesecties en geavanceerde branders voor nauwkeurige, uniforme hitte op hoge temperatuur. Bekijk Product →
De les van de techniek is dat fluxuniformiteit op zichzelf al een prestatie is, die wordt gedemonstreerd in de fase van het branderontwerp en niet wordt ontdekt bij de inbedrijfstelling.
Zodra het thermische ontwerp is vastgesteld, beslissen drie mechanische vragen of het in gebruik zal overleven.
Toegankelijkheid hoort thuis in deze lijst. Als een buis niet kan worden vervangen zonder een structureel onderdeel door te snijden, zal de verwarming over twintig jaar meer kosten dan hij bij aankoop heeft bespaard.
De laatste engineeringfase bepaalt vaak het schema. Stralingssecties en convectiemodules worden in de werkplaats vervaardigd voor zover het transport dit toelaat, waardoor lassen, warmtebehandeling na het lassen, niet-destructief testen en hydrostatisch testen naar een gecontroleerde omgeving worden verplaatst in plaats van naar een locatie op locatie.
Transportlimieten zijn echte ontwerpbeperkingen. Een zware uitrustingsbasis van ongeveer 40.000 m² met een montagehal van 20.000 m² en een hefvermogen van 150 ton bepalen de bovengrens voor het modulegewicht; een speciale roll-on/roll-off-kade, ongeveer 200 m lang, 8 m waterdiepte en geschikt voor roll-on-bewegingen van 50.000 ton, bepaalt de bovengrens voor de modulegrootte voor overzeese levering. Die cijfers horen thuis in de mechanische ontwerpbeoordeling, niet in een verzendofferte die drie maanden later wordt uitgegeven.
Een verwarming die de prestatietest heeft doorstaan, kan in het eerste jaar nog steeds defect raken, en de oorzaken zijn zelden exotisch.
Figuur 2: Illustratieve uitsplitsing ontleend aan operationele ervaring, aangeboden als aanleiding tot herziening in plaats van als statistische claim. Het afstemmen van de brander, het afstellen van de zuurstof en het controleren van de trekkracht zijn verantwoordelijk voor het grootste deel van de vroege problemen, en alle drie zijn inbedrijfstellingsactiviteiten en geen ontwerpfouten. Schade aan de buis komt op de tweede plaats omdat hier uiteindelijk eerdere compromissen op het gebied van flux, legering en snelheid ontstaan. Het praktische antwoord is een gestructureerde hotspot-enquête in de eerste weken van de exploitatie, herhaald na de eerste geplande sluiting.
Voordat u een bestelling voor een gestookte verwarming vrijgeeft, moet u deze allemaal schriftelijk beantwoorden in plaats van in notulen.
Nee. De belasting bepaalt hoeveel warmte wordt overgedragen; flux en oppervlakte bepalen de doosgrootte. Het accepteren van een hogere flux vermindert het oppervlak en de kosten vooraf, en verkort normaal gesproken de periode tussen het ontkoken of het vervangen van de buis.
Wanneer het proces materiaal op de buiswand kan afzetten, zoals bij vacuümdestillatie, verkooksing en residudiensten, of wanneer de uitlaattemperatuur dicht bij de kruiplimiet van de legering ligt. Schone stromen met hoge snelheid tolereren hogere pieken.
Genoeg om ervoor te zorgen dat een normale fluxonbalans, een branderwissel en een bescheiden voedingsvariatie de temperatuur van het buismetaal niet voorbij de ontwerpwaarde kunnen duwen. Op een buis van gegoten aluminium is de marge gemeten in tientallen graden niet conservatief.
Fluxprofielen, snelheidsberekeningen, legerings- en lasdocumentatie, inspectiegegevens en een transportplan getoetst aan echte hijs- en transportlimieten.
Het ontwerpen van een gestookte verwarming is niet één berekening die op grotere schaal wordt herhaald. Het is een keten van beslissingen waarbij de thermische, metallurgische, mechanische en logistieke antwoorden het eens moeten worden voordat de fabricage begint, en waarbij de goedkoopste optie op een enkele schakel de neiging heeft later weer op te duiken als bedrijfskosten.
Als u een nieuwe verwarming, vervanging van de spoel of vernieuwing specificeert, stuur ons engineeringteam de dienst, de service en de transportroute , en we zullen u vertellen welke link waarschijnlijk uw project zal besturen.
Reformerbuizen in een DRI-installatie (Direct Reduced Iron) zijn geen gewone warmtewisselaarbuizen. Ze zitten in een gestookte reformer, waar aardgas, stoom en gerecycled topgas reageren bij een...
READ MOREEen stralingsspoel die het begeeft in maand 18 in plaats van in jaar vijf, doet meer dan alleen het onderbreken van de ethyleenproductie. Het dwingt tot een ongeplande uitschakeling, een kraanli...
READ MOREIn het convectiegedeelte van een gestookte verwarming wordt thermisch rendement gewonnen of verloren. Rookgas verlaat het stralingsgedeelte bij een temperatuur van 400–650 °C en draagt maa...
READ MORENa drie jaar op een uitgestelde cokesinstallatie was de rookgasuitlaattemperatuur van een gestookte verwarming gedaald van 180 °C naar 246 °C. De branders waren afgesteld en de stralingsbuizen z...
READ MORE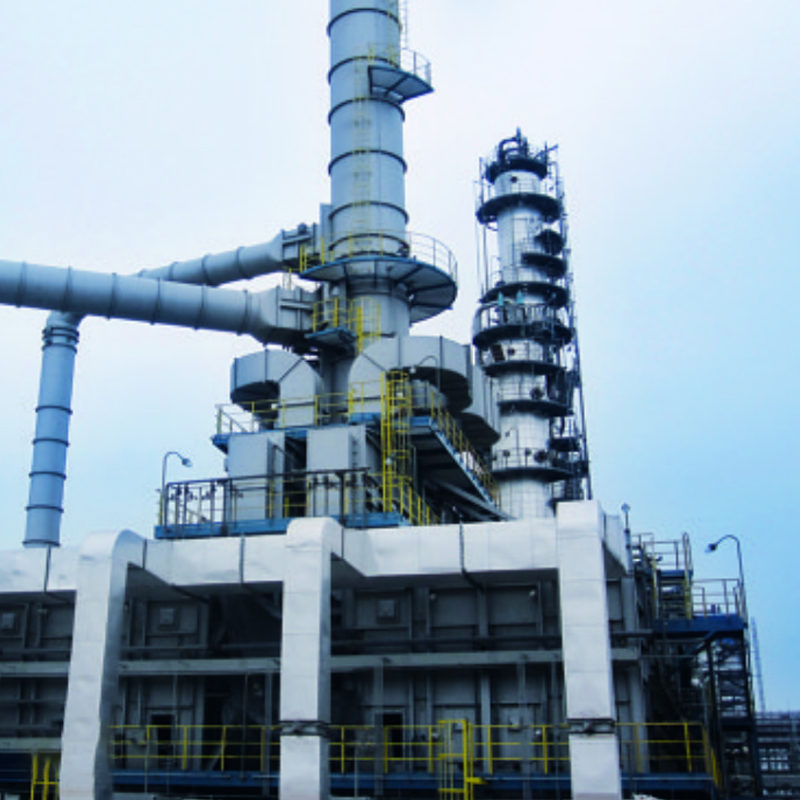
Onze Heater for Visbreaking Unit is ontworpen voor het efficiënt verwarmen van zware koolwaterstofgrondstoffen bij viscositeitsreductie- en kraakprocessen. Door uniforme verwarming op hoge temperat...
See Details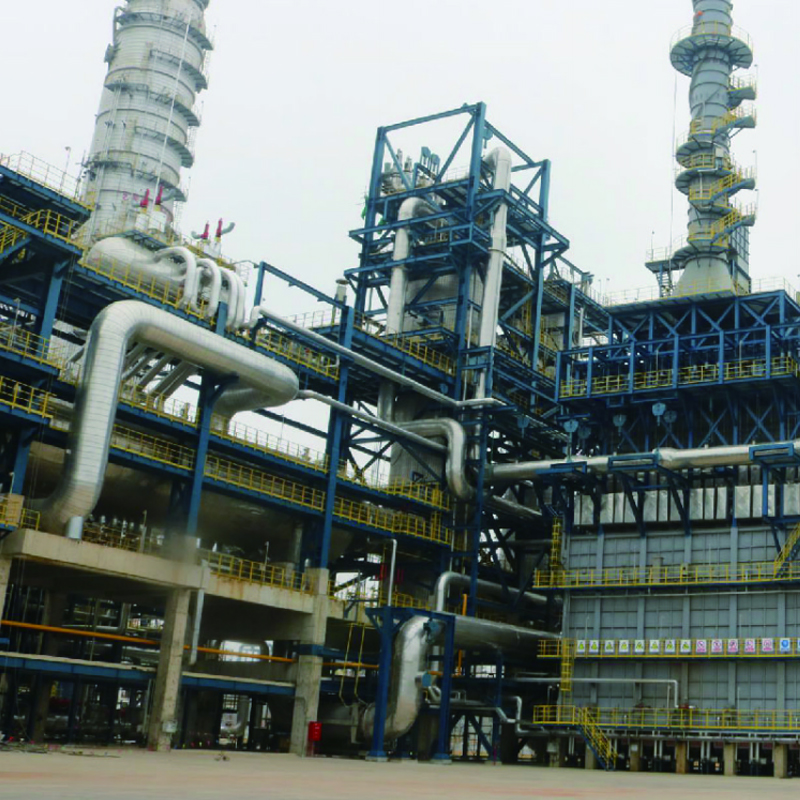
De styreengestookte verwarmer van Tuopu Industry is een zeer efficiënte industriële procesverwarmer, ontworpen voor de productie- en verwerkingseenheden van styreenmonomeer (SM). De oven levert sta...
See Details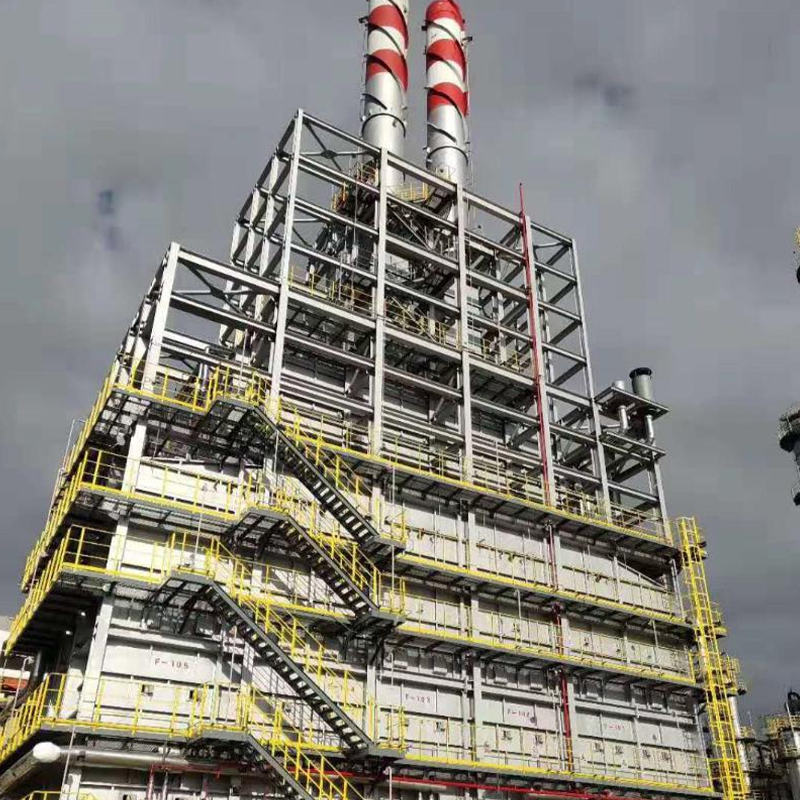
De oven speelt een cruciale rol bij het handhaven van hoge conversiepercentages, consistente productkwaliteit en betrouwbare werking op lange termijn in petrochemische en chemische verwerkingsfabri...
See Details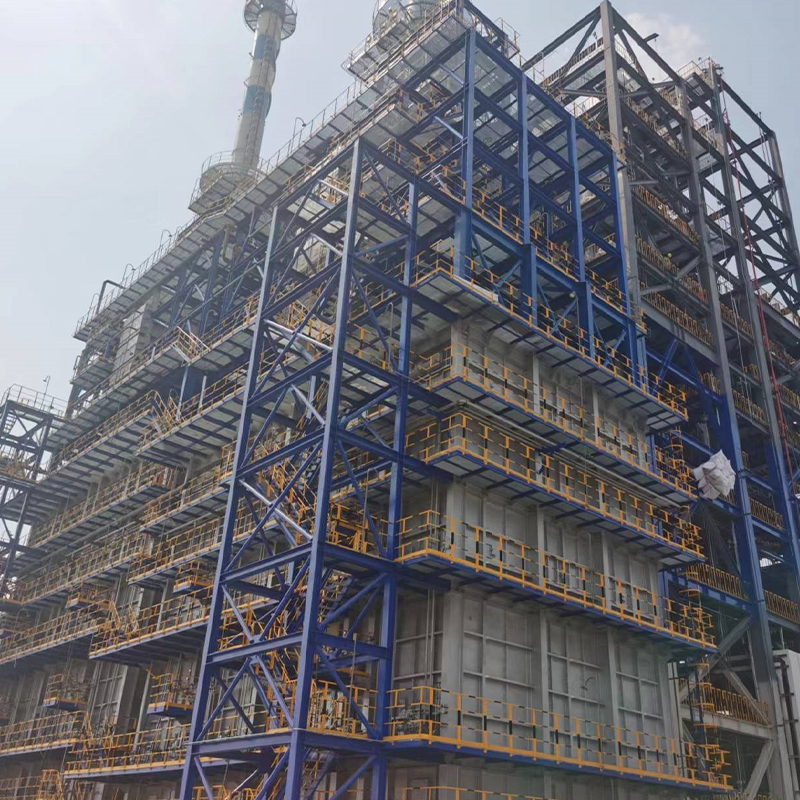
De Propaan-dehydrogeneringsoven (PDH-oven) is speciaal ontworpen om stabiele warmte op hoge temperatuur te leveren voor propaan-dehydrogeneringsprocessen in petrochemische fabrieken. De oven zorgt ...
See Details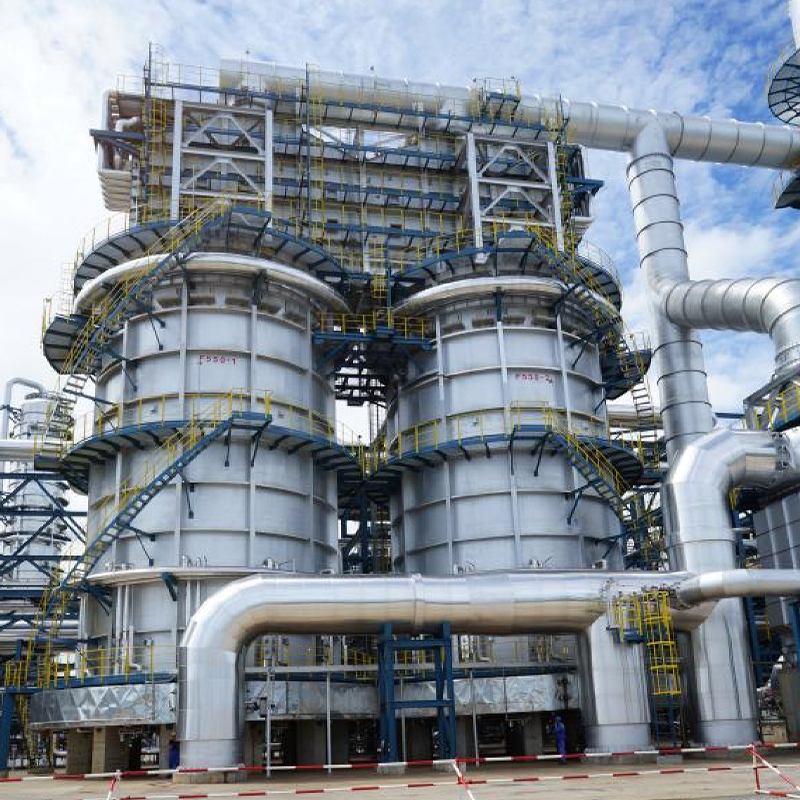
Onze Xyleen Reboiler Fired Heater is een nauwkeurig ontworpen industriële verwarmingsoplossing die is ontworpen voor efficiënte xyleenscheiding en -terugwinning in petrochemische en chemische verwe...
See Details
Onze gestookte verwarming voor ADU en beeldschermen is ontworpen voor het betrouwbaar en efficiënt verwarmen van ruwe olie in zowel atmosferische als vacuümdestillatieprocessen. Ontworpen voor een ...
See DetailsTelefoon
+86 189 5262 7611
+86-(0)523 8498 2299
Adres
Nr. 20, Fuyang Road, Jingjiang City, provincie Jiangsu, China
Media